

Hogyan érnek el hibátlan felületet a csokoládé bevonó-, díszítő- és polírozógépek
Miért az utolsó bevonási szakasz határozza meg az édességek minőségét?
Kitűnő alapanyagokból készíthető cukorka, praliné vagy keksz, amely akkor is tönkremegy a polcon, ha a külső bevonat fénytelen, egyenetlen vagy repedezett. Az édesipari vonal befejező szakasza az, amikor a termék vagy fényes, étvágygerjesztő felületet nyer, vagy látható hibák miatt elveszti piaci értékét. Ez a szakasz jellemzően három összefüggő lépésből áll: a közepének bevonása folyékony csokoládéval, dekoratív minta vagy borítás hozzáadása, valamint a felület stabil, vonzó fényűvé polírozása.
Azok a gyártók, akik ezt a három lépést egyetlen folyamatos munkafolyamatként kezelik, nem pedig elszigetelt, egymáshoz csavarozott gépeket, következetesen kevesebb selejtről és kiszámíthatóbb teljesítményről számolnak be. Ez a cikk bemutatja, hogyan működnek az egyes szakaszok, milyen folyamatváltozók számítanak, és hogyan lehet értékelni egy olyan gyártósor berendezését, amely megismételhető, professzionális befejezést igényel.
A bevonatsor három szakasza
Az egyes gépek összehasonlítása előtt segít a befejező folyamat külön funkcionális zónákra történő szétválasztásában. Minden zónának megvan a saját hőmérsékleti tartománya, mechanikai hatása és minőségi célja.
| Színpad | Elsődleges funkció | Tipikus hőmérsékleti tartomány | Minőségi kockázat kihagyás esetén |
|---|---|---|---|
| Bevonat (bevonatolás) | Vigyen fel egységes csokoládét vagy összetett héjat a középső darabra | 29-32 fok között | Csupasz foltok, vékony fedés, talphibák |
| Díszítés | Vigyen fel szitáló vonalakat, pontokat, zárványokat vagy egy második színt | 30-33 C fok között | Inkonzisztens márkaminta, gyenge vizuális megkülönböztetés |
| Polírozás | Hozzon létre egy stabil fényes réteget, és távolítsa el a felületi homályt | Környezeti hőmérséklet: 18-22 °C | Felhős felület, ujjlenyomatnyomok, rövid polc |
Ezen zónák mindegyike egy dedikált géppel kezelhető, és a szállítórendszeren keresztüli csatlakozásuk módja közvetlen hatással van a vonal sebességére és konzisztenciájára. A csokoládé szökőkút gép gyakran használják felfelé, hogy az olvasztott csokoládé folyamatos keringésben és stabil viszkozitáson tartsa, mielőtt elérné a bevonófüggönyt, ami csökkenti annak kockázatát, hogy a hőmérséklet eltolódása behatoljon a fedőbe.
Mi történik a csokoládé bevonatsoron belül
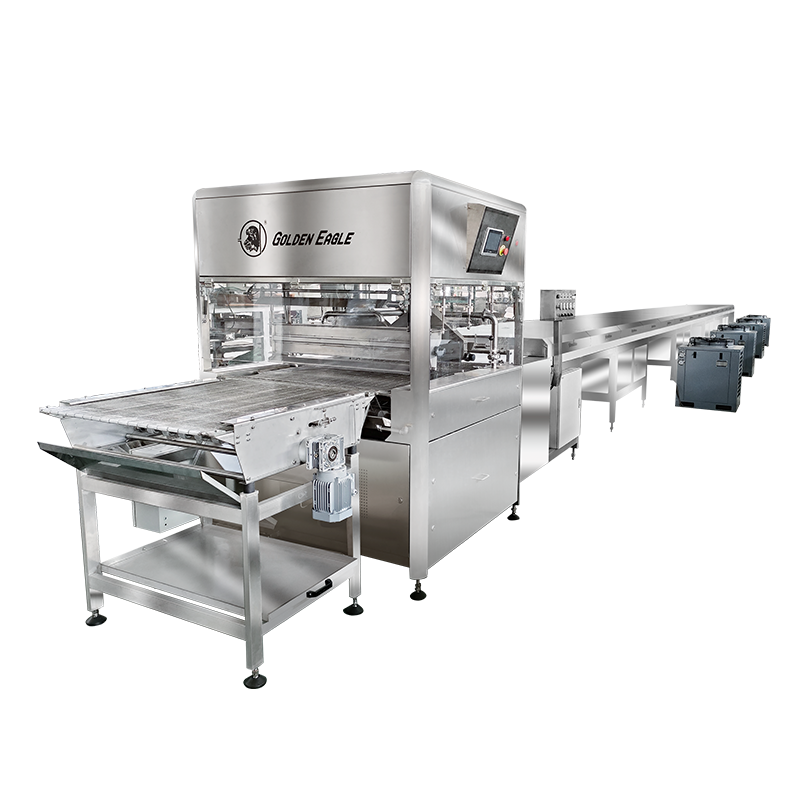
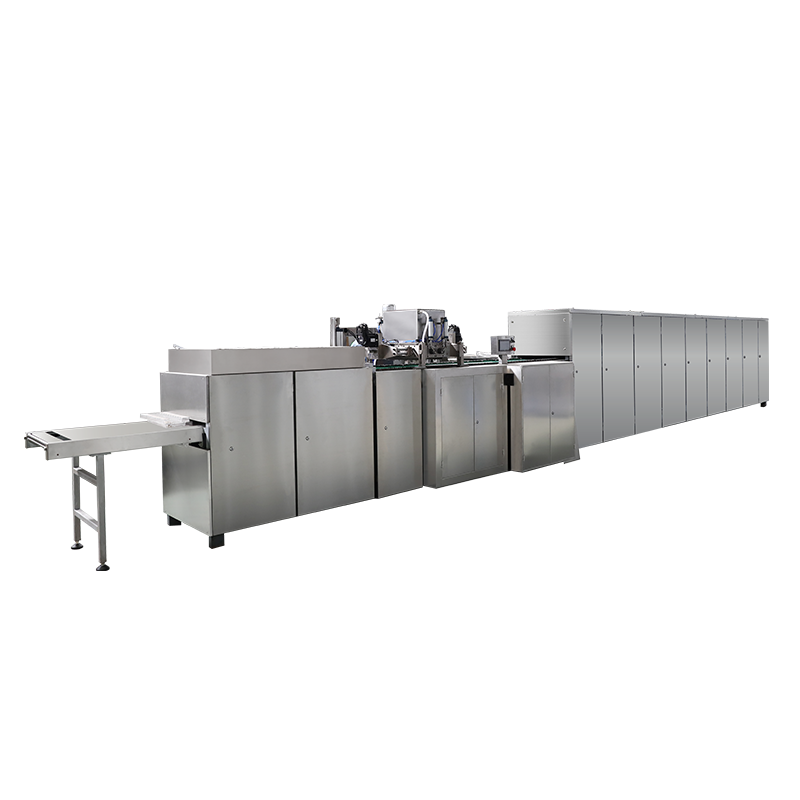
An enrober gép úgy működik, hogy a középső darabokat, például kekszet, diót, gyümölcsöt vagy öntött tölteléket egy temperált csokoládé leomló függöny alatt halad át. Egy hálószalag viszi át a terméket a függönyön, majd egy alsó bevonóhenger alatt, végül pedig a héjvastagságot szabályozó légfúvókon vagy késeken keresztül. A szalag sebessége, a függöny térfogata és a légáramlás az a három változó, amely leginkább befolyásolja a bevonat tömegét.
Egy fedővonal alapvető funkcionális zónái
- Etetőszakasz: a középső darabokat beigazítja és elhelyezi, mielőtt azok belépnének a függönybe
- Függöny és alsó bevonatzóna: az elsődleges csokoládéréteget felülről és alulról hordja fel
- Részletező zóna: eltávolítja a felesleges csokoládét és formálja a bevonat szélét
- Hűtőalagút: szabályozott hőmérséklet-csökkenésen vezeti át a héjat
A SJP sorozat csokoládé bevonat vonal e sorozat köré épül fel, egyetlen összekapcsolt vonalban egyesítve a temperált csokoládétartályt, a függönybevonó fejet és a hűtőalagutat. Mivel a tartály folyamatosan keringteti a csokoládét, a zsinór elkerüli azokat az ülepedési és bőrösödési problémákat, amelyek akkor jelentkeznek, ha az olvadt csokoládé hosszabb ideig mozdulatlanul áll.
Megbízható csokoládé közvetítés Az olvasztótartály, a temperáló egység és a bevonófej között ugyanolyan fontos, mint maga a bevonófej. Ha a transzfer szivattyú vagy a csővezeték lehetővé teszi a csokoládé egyenetlen lehűlését, a függöny viszkozitása változni fog, és a bevonat tömege a gyártás során akkor is eltolódik, ha a borítás beállításai soha nem változnak. Ez az egyik oka annak, hogy a bevonatsorokat általában csatlakoztatott rendszerként adják meg, nem pedig külön vásárolt összetevőként.

Hogyan kapcsolódnak a bevonó, díszítő és polírozó szakaszok
A termék befejező vonalon keresztüli fizikai áramlásának megértése megkönnyíti a minőségi probléma eredetének diagnosztizálását. Az alábbi diagram a tipikus sorrendet mutatja a nyers középső darabtól a polírozott, csomagolt termékig.
Identitás hozzáadása díszítéssel
Ha egy termék csokoládéhéjjal rendelkezik, a dekoráció az, ami vizuális identitást ad neki a kiskereskedelmi polcon. Ez tartalmazhat kontrasztos szitálás vonalat, pontmintákat, apróra vágott dió- vagy morzsa zárványokat, vagy színes kakaóvajjal nyomtatott mintát. A díszítést addig kell felhordani, amíg az alaphéj még fogékony, mert a teljesen kikristályosodott csokoládé nem köti meg megfelelően a második réteget.
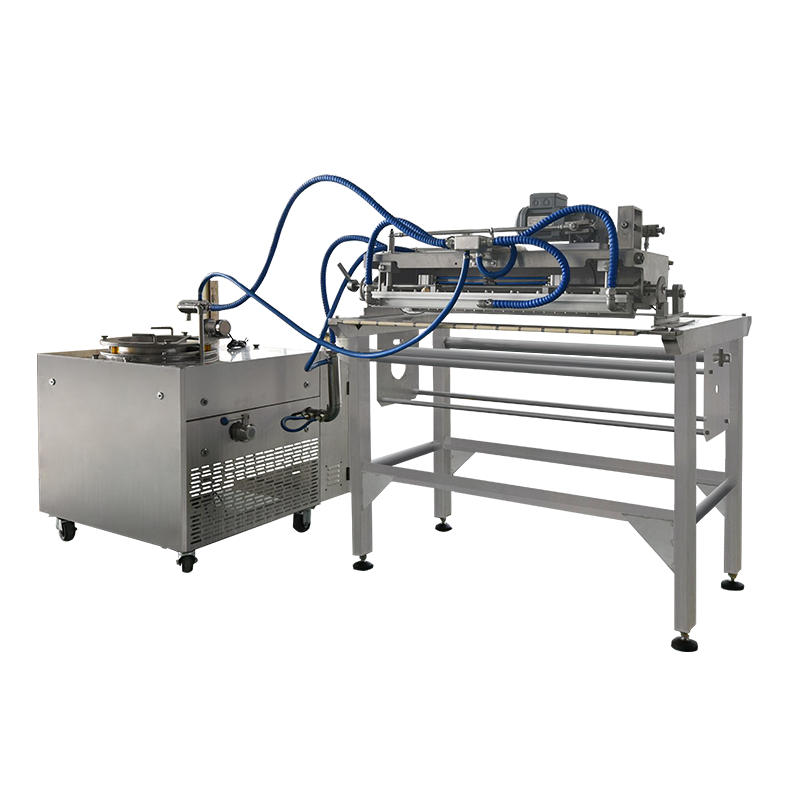
A QLH dekorációs gép közvetlenül a burkolósor hűtőalagútja után van elhelyezve úgy, hogy az alaphéj felületi tapadása éppen elegendő ahhoz, hogy a díszítőréteg elkenődés nélkül megtapadjon. A fúvókák távolsága, a vonalsebesség szinkronizálása a fő szállítószalaggal és az anyag viszkozitása mind befolyásolja a kapott minta tisztaságát.
A szitáláson és a pontmintán túl sok vonal is használja a szalagbevonó gép konfiguráció egy második teljes réteg felvitelére, például egy színes összetett bevonat az alap csokoládéhéjra, mielőtt a díszítőfej finomabb részleteket adna hozzá. Ez a többrétegű megközelítés általános az olyan szezonális vagy promóciós termékek esetében, amelyeknek külön vizuális identitásra van szükségük anélkül, hogy megváltoztatnák a mögöttes receptet.

Polírozás: A lépés, amely meghatározza a polc vonzerejét
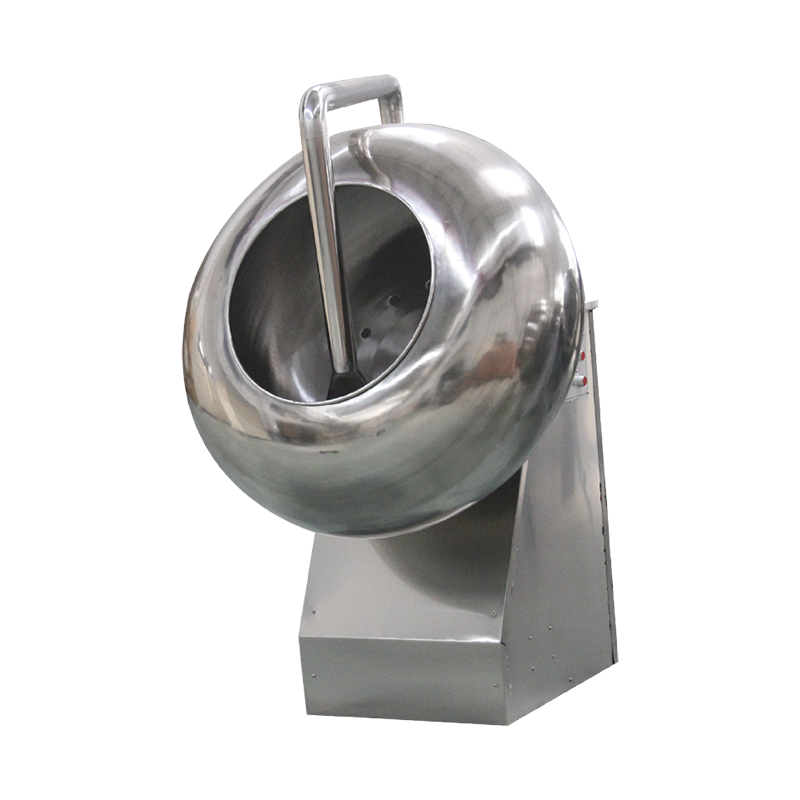
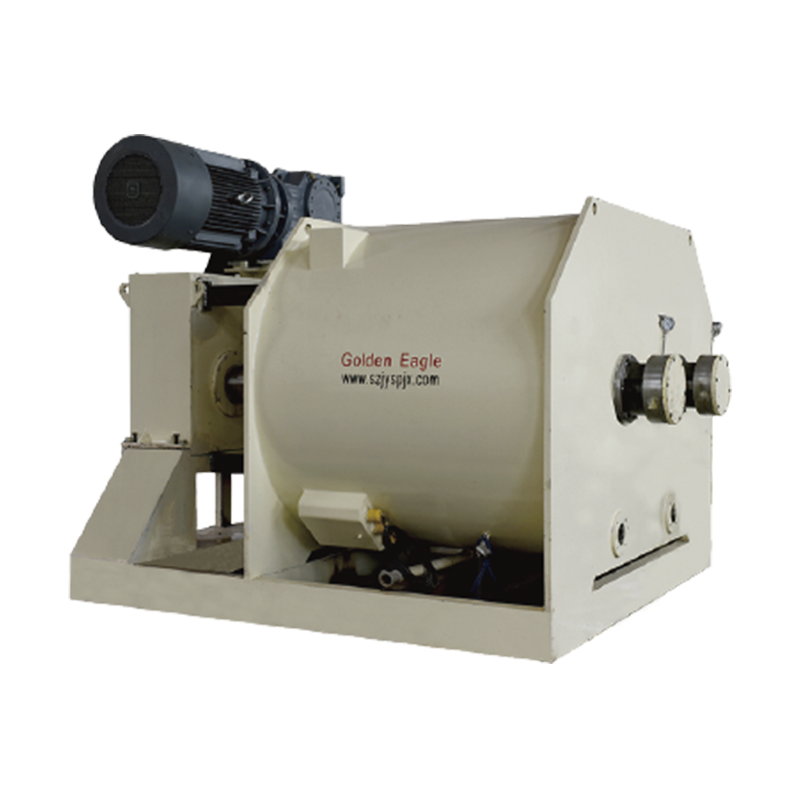
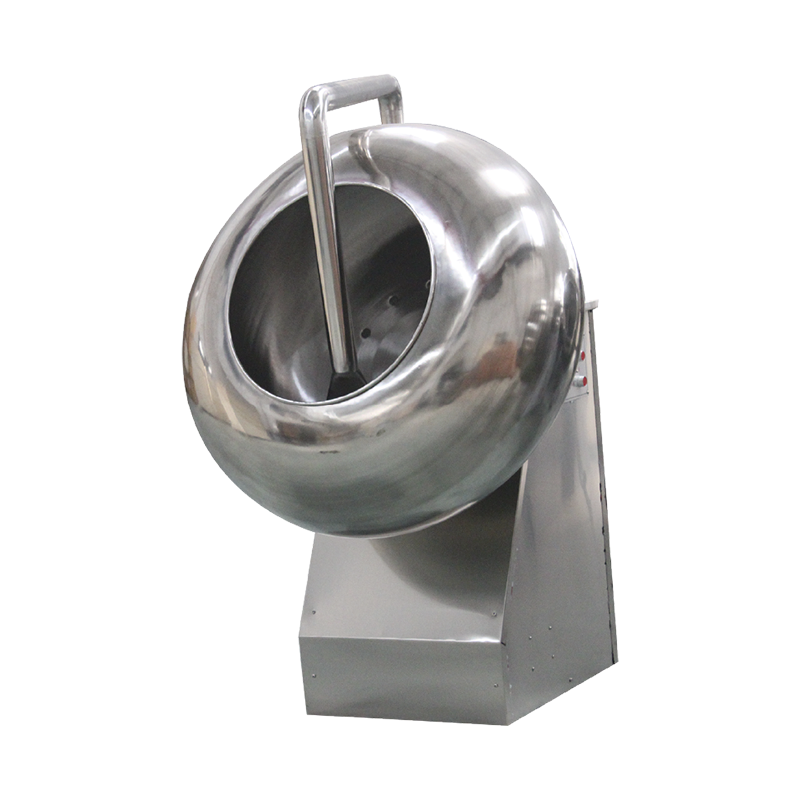
A fényesség az egyik első dolog, amit a vásárló észrevesz, és ez az egyik legkönnyebben elveszthető minőségi tulajdonság a tárolás és szállítás során. A polírozás ezt úgy oldja meg, hogy vékony, stabil filmet épít a bevont termékre, leggyakrabban egy forgó dob eljárással, amely elvileg hasonló a panírozógép cukorka olyan művelet, ahol a termék finoman felborul, miközben kis mennyiségű polírozószert alkalmaznak ellenőrzött adagokban.
A PGJ sorozatú polírozógép jellemzően a csomagolás előtti utolsó mechanikai lépésként működik. A dob forgási sebességét, a várakozási időt és az adagolási intervallumot az adott termék méretéhez és alakjához kell igazítani, mivel a túlméretezett vagy szabálytalan darabok egyenetlenül políroznak, ha a dob sebességét kisebb, egyenletesebb darabhoz állítják be.
| Polírozás Variable | Hatás, ha túl alacsony | Hatás, ha túl magas |
|---|---|---|
| Dob forgási sebessége | Egyenetlen fényeloszlás | Felületi kopás, letöredezett élek |
| Tartózkodási idő | Hiányos filmképződés | Túlzott lerakódás, tapadós felület |
| Polírozás agent dosage | Tompa, foltos kivitel | Ragadós darabok összetapadnak |
Ez a szakasz általánosként is funkcionál cukorka bevonó berendezés a csokoládé mellett sült édességekhez, beleértve a cukros diót és a drazsészerű termékeket, mivel a dob mechanizmusa és az adagolási elv a bevonóanyagtól függetlenül nagyrészt ugyanaz.
A berendezések szerepeinek összehasonlítása egy pillantással
A table below summarizes how each machine type fits into the finishing workflow, which is useful when planning line layout or troubleshooting a specific defect.
| Berendezés | Pozíció a sorban | Fő kimenet |
|---|---|---|
| Csokoládé Enrobing Line | A középső darab kialakítása után, a hűtőalagút előtt | Egységes alaphéjfedés |
| Díszítés Machine | Hűtőalagút után, a végső kötés előtt | Minta, szitálás vagy második színréteg |
| Polírozás Machine | Utolsó szakasz a csomagolás előtt | Stabil fényesség és felületvédelem |
Új befejező vonal lefektetésekor hagyjon állítható távolságot a hűtőalagút kijárata és a díszítőfej között. Az alagútból túl melegen kilépő termék a díszítőfúvóka alatt elkenődik, míg a túlságosan lehűlt termék nem fogadja tisztán a második réteget.
Gyakori felületi hibák és valószínű forrásuk
A legtöbb látható bevonathiba néhány folyamatváltozó egyikére vezethető vissza. A hiba mintájának áttekintése, nem pedig önmagában a hiba, általában rámutat a felelős szakaszra.
- Szürkés csíkozás vagy virágzás : általában a csokoládé fedőfüggönyének elérése előtti gyenge temperálási kontrollhoz vagy a csomagolás utáni tárolás során bekövetkező hőmérséklet-ciklushoz kapcsolódik
- Vékony vagy csupasz foltok a héjon : gyakran a szalag sebességéhez képest túl alacsony függönytérfogat, vagy a függönybe való belépéskor túl hideg középső elemek okozzák
- Hullámos vagy törött díszítő vonalak : jellemzően szinkronizálási probléma a díszítőfej és a fő szállítószalag sebessége között
- Polírozás után fakó vagy foltos fényű : gyakran a polírozószer inkonzisztens adagolására vagy a termék méretének nem megfelelő dobfordulatszámra vezethető vissza
- A termék polírozás után összetapad : általában a túl sok polírozószer és az elégtelen tartózkodási vagy száradási idő együttes eredménye
Mivel ezek a fokozatok össze vannak kötve, a polírozási lépésnél megjelenő hiba nem mindig ott keletkezik. Például egy héj, amelyet a bevonatolási szakaszban enyhén alul bevontak, egyenetlen felületi textúrát hagyhat maga után, amelyet semmilyen polírozási beállítás nem képes teljesen kijavítani.
Gyakorlati karbantartási szokások a következetes teljesítmény érdekében
A befejező berendezések mozgó szalagokkal, forgó dobokkal és folyamatosan keringő folyékony csokoládéval működnek, amelyek mindegyike rutin odafigyelést igényel, hogy állandó minőséget biztosítson hosszú gyártási ciklusokon keresztül.
- Minden műszak végén tisztítsa meg a bevonófüggönyt és az alsó görgőt, hogy megakadályozza a maradványok felhalmozódását, amelyek idővel megváltoztatják a bevonat tömegét
- Hetente ellenőrizze a szíj feszességét a bevonatoló és a hűtőrészeken, mivel a megereszkedett szíj megváltoztatja a függöny alatti tartózkodási időt
- Naponta ellenőrizze a díszítő fúvókákat részleges eltömődések szempontjából, amelyek gyakori és gyakran figyelmen kívül hagyott okai az inkonzisztens szitálási mintáknak
- Kalibrálja a polírozószer-adagoló szivattyút rögzített ütemezés szerint, ne várjon egy látható fényességi probléma megjelenésére
- A rönk temperáló egység hőmérsékleti leolvasása, így a fokozatos eltolódás észlelhető, mielőtt az a teljes gyártási tételt érintené
Gyakran Ismételt Kérdések
1. kérdés: Mi a különbség a bevonatolás és a pásztázás mint bevonási módszer között?
Az Enrobing bevonatot visz fel úgy, hogy a terméket leeső folyékony csokoládéfüggöny alatt vezeti át, amely illeszkedik a telt, egyenletes héjat igénylő darabokhoz. A pásztázás vékony rétegekben viszi fel a bevonatot, míg a termék forgó dobban süllyed, ami kisebb darabokhoz vagy olyan alkalmazásokhoz alkalmas, ahol a vékonyabb, összeépíthető réteget részesítik előnyben.
Q2: Hogyan történik a díszítés időzítése a hűtőalagúthoz képest?
A díszítést általában röviddel azután alkalmazzák, hogy az alaphéj kilép a hűtőalagútból, miközben a felület még enyhén tapadós. Ez lehetővé teszi a díszítőréteg összetapadását anélkül, hogy az alaphéj elveszítené alakját vagy a díszítés elkenődne az érintkezéskor.
3. kérdés: A polírozás miért csökkenti néha a fényességet, ahelyett, hogy javítaná?
Ez általában akkor fordul elő, ha a polírozószer adagolása túl magas a rendelkezésre álló tartózkodási időhöz képest, és nem sima, hanem egyenetlen vagy ragadós filmet hagy maga után. Az adagolás kismértékű csökkentése vagy a várakozási idő meghosszabbítása általában megoldja a problémát.
4. kérdés: Egy sor több termékformát is képes kezelni jelentős váltás nélkül?
Számos befejező vonal képes kezelni a formák ésszerű skáláját a szalagsebesség és a függöny hangerejének beállításával. A darabméretben vagy tömegben bekövetkező jelentős változások azonban általában a polírozási szakaszban a dob fordulatszámának, a díszítő szakaszon a fúvóka magasságának beállítását teszik szükségessé.
5. kérdés: Mi okozza a bevonat súlyának elsodródását hosszú gyártási folyamat során?
A recirkulációs csokoládétartályban a fokozatos hőmérséklet-eltolódás a leggyakoribb ok, mivel a viszkozitás szűk tartományon belül is változik a hőmérséklettel. A rendszeres hőmérséklet-ellenőrzések a függönynél, nem csak az olvasztótartálynál, segítenek felfogni ezt, mielőtt az befolyásolná a hozamot.