

Mennyi ideig tart a polírozás, hogy a csokoládé drazsé magas fényű felületet érjen el?
A csokoládé drazsé polírozási idővonalának megértése
Az utazás a matt csokoládéfelülettől a tükörszerű magasfényű csokoládé drazséig egyszerre művészet és tudomány. A termelési vezetők és a minőség-ellenőrzési szakemberek gyakran kérdezik: Valójában mennyi ideig tart a polírozási folyamat, hogy elérje a csokoládé drazsé áhított magas fényű felületét? A válasz nem egyértelmű, mivel több változó is befolyásolja az idővonalat, de ezeknek a tényezőknek a megértése elengedhetetlen a termelési hatékonyság optimalizálásához és az állandó termékminőség fenntartásához.
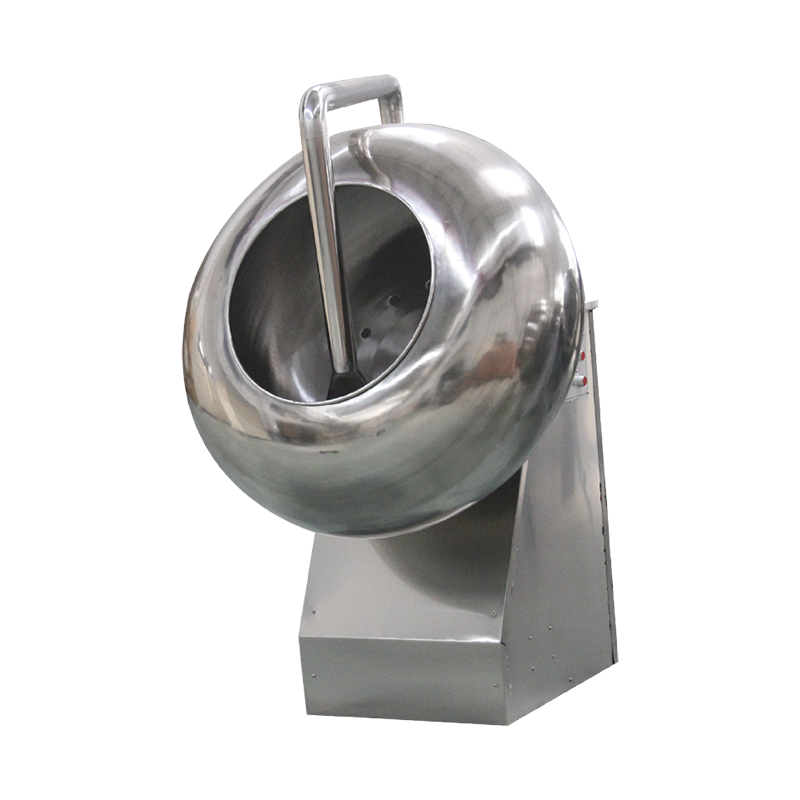
Professzionális édesipari gyártási környezetben a csokoládé drazsé polírozási folyamata jellemzően a 45 perctől 3 óráig tételenként, a berendezés specifikációitól, a termék jellemzőitől és a kívánt befejezési minőségtől függően. Ez az idővonal a teljes polírozási ciklust lefedi, beleértve az előkészítést, az aktív polírozási fázisokat és a minőségellenőrzési szakaszokat. Speciális műveletekhez Csokoládé és cukorka polírozó gép rendszerek, a folyamat jelentősen leegyszerűsíthető, miközben megtartja a kivételes kiviteli szabványokat.
Az időtartam változása a termék geometriájában, a bevonat vastagságában, a környezeti környezeti feltételekben és az alkalmazott polírozási módszerben fennálló alapvető különbségekből adódik. A kerek és gömb alakú drazsék általában gyorsabban políroznak, mint a szabálytalan alakúak, a polírozószerekkel való egyenletesebb felületi érintkezés miatt. Hasonlóképpen, a vékonyabb csokoládébevonatú termékek kevesebb polírozási időt igényelnek az erősen bevont központokhoz képest, mivel a felület/térfogat arány befolyásolja, hogy a polírozó közeg milyen gyorsan tudja létrehozni a kívánt fényt.
A polírozás időtartamát befolyásoló tényezők
Berendezésspecifikációk és teljesítményparaméterek
A polírozó berendezés műszaki jellemzői közvetlenül korrelálnak a feldolgozási idővel. A modern polírozógépek dobátmérője 600 mm és 1500 mm között van, a forgási sebesség pedig általában 28 és 32 fordulat percenként az optimális polírozás érdekében. A változtatható frekvenciájú hajtásokkal felszerelt gépek lehetővé teszik a kezelők számára a forgási sebesség dinamikus beállítását a polírozási ciklus során, ami 15-20%-kal csökkentheti a teljes feldolgozási időt a fix sebességű egységekhez képest.
A fűtési kapacitás egy másik kritikus időtényező. A nagyobb fűtőteljesítményű (2-3 kW) rendszerek hatékonyabban tudják fenntartani a 20-25°C közötti állandó dobhőmérsékletet, megelőzve a hőmérséklet-ingadozásokat, amelyek gyakran meghosszabbítják a polírozási ciklusokat. A fejlett modellek kettős fűtőelemet tartalmaznak független vezérléssel, lehetővé téve a gyors hőmérséklet-beállításokat, amelyek a gyártási folyamat megszakítása nélkül alkalmazkodnak a különböző csokoládékészítményekhez.
Termékjellemzők és geometria
A polírozott drazsék fizikai tulajdonságai jelentősen befolyásolják a feldolgozás időtartamát. A szabványos termékkategóriák és tipikus polírozási időkeretek a következők:
- Kerek gömb alakú drazsék (8-12 mm átmérő): 45-75 perc a magasfényű felületért
- Lapos vagy lencse alakú termékek: 60-90 perc a sík felületek miatt
- Hengeres vagy oszlopos formák: 90-120 perc speciális polírozási protokollt igényel
- Szabálytalan vagy sokoldalú formák: 120-180 perc a teljes felületfedéshez
- Alumíniumfóliába csomagolt hengeres csokoládé: 30-45 perc a fóliatömörítéshez és a fényesség fokozásához
A felület/tömeg arány számításai azt mutatják, hogy a kisebb drazsék (10 mm alatti) hatékonyabban políroznak, mint a nagyobb egységek, mivel a polírozószer egyenletesebben oszlik el a teljes felületen. A nagyon kisméretű (5 mm alatti) termékeknél azonban csökkenthető dobsebességre lehet szükség az aggregáció elkerülése érdekében, ami 10-15%-kal meghosszabbíthatja a feldolgozási időt.
Környezeti és légköri viszonyok
A környezeti hőmérséklet és páratartalom mérhető különbségeket eredményez a polírozás időtartamában. A csokoládé polírozásának optimális környezeti feltételei a következők:
- Környezeti hőmérséklet: 18-22°C (64-72°F)
- Relatív páratartalom: 50-55%
- Levegőkeringetés: Szabályozott a porszennyeződés elkerülése érdekében
Ha a környezeti páratartalom meghaladja a 60%-ot, a polírozási idő 20-30%-kal nőhet, mivel a nedvesség megzavarja a kristályosodási folyamatot, amely fényes felületet hoz létre. Ezzel szemben a rendkívül száraz körülmények (40% alatti páratartalom) gyors száradást okozhatnak, ami megakadályozza a polírozószer megfelelő eloszlását, ami lassabb feldolgozási sebességet és hosszabb ciklusokat tesz szükségessé.
A tudomány a magasfényű felületképzés mögött
Kristályosítási dinamika és felületfinomítás
A csokoládé drazsé magas fényű felületének elérése magában foglalja a kakaóvaj kristályosodásának mikroszkopikus szintű manipulálását. A polírozás során mechanikai súrlódás jön létre, amely szabályozott hőt termel (kb. 28-32°C a termék felületén), ami pillanatnyilag megpuhítja a csokoládébevonatot. Ahogy a dob tovább forog és a hideg levegő kering, a felület átkristályosodik a stabil V. polimorf formává, amely jellegzetes fényes megjelenést eredményez.
Ez a hőciklus a polírozási ciklus során ismétlődően megtörténik, és minden iteráció finomítja a felület szerkezetét. A kutatások azt mutatják Az optimális fényesség kialakulásához 15-25 teljes termikus ciklus szükséges , ami megmagyarázza, miért nem lehet siettetni a folyamatot. A ciklus túlzott melegítéssel vagy agresszív mechanikai behatásokkal történő felgyorsításának kísérlete felületi hibákat, zsírvirágzást vagy egyenetlen fényeloszlást eredményez, ami újrafeldolgozást tesz szükségessé.
Polírozószer alkalmazási protokollok
A polírozószerek felhordása pontos időzítési protokollokat követ, amelyek terméktípusonként és kívánt felületi intenzitásonként változnak. A gyakori polírozószerek és alkalmazásuk időrendje a következők:
| Polírozó szer | Alkalmazási szakasz | Időtartam | Eredmény |
| gumiarab oldat (2-3%) | Végső befejezés | 15-20 perc | Magas fényű védőtömítés |
| Méhviasz-karnauba keverék | Köztes polírozás | 25-35 perc | Mély csillogás tartóssággal |
| Sellak alapú máz | Végső tömítőanyag | 10-15 perc | Maximális fényesség és védelem |
| Természetes polírozás (adalék nélkül) | Kiterjesztett folyamat | 120-180 perc | Finom csillogás, minimális feldolgozás |
Az ügynök alkalmazásának időzítése kritikus. A tömítőanyagok idő előtti felhordása felfoghatja a felületi hibákat, míg a késleltetett felhordás nem megfelelő tapadást eredményezhet. A tapasztalt kezelők általában három szakaszban alkalmazzák a polírozószereket: kezdeti felület-előkészítés (a teljes idő 20%-a), elsődleges polírozás (a teljes idő 50%-a) és a végső fényesség kialakítása (a teljes idő 30%-a).
A polírozási idő optimalizálása folyamatvezérléssel
Hőmérséklet-kezelési stratégiák
A hatékony hőmérséklet-szabályozás a legjelentősebb tényező a polírozás időtartamának csökkentésében a minőség rovására. A fejlett polírozórendszerek többzónás hőmérséklet-szabályozást alkalmaznak, amely lehetővé teszi a különböző dobrészek eltérő hőprofilok fenntartását. Ez a képesség lehetővé teszi a termékek egyidejű feldolgozását a polírozási ciklus különböző szakaszaiban, akár 25%-kal csökkentve a teljes adagolási időt.
A szabványos 90 perces polírozási ciklus során a hőmérséklet optimális előrehaladása a következő mintát követi:
- Kezdeti fázis (0-15 perc): Környezeti hőmérséklet (20-22°C), hogy lehetővé tegye a felületi alkalmazkodást
- Melegítési fázis (15-30 perc): Fokozatosan emelje fel 24-26°C-ra a felületi lágyulás aktiválásához
- Aktív polírozási fázis (30-60 perc): Karbantartás 28-30°C-on, időszakos hűtési időközönként
- Fényes megjelenési fázis (60-75 perc): szabályozott hűtés 22-24°C-ra a kristályosodás stabilizálása érdekében
- Végső kötési fázis (75-90 perc): Visszatérés a környezeti hőmérsékletre a termék stabilizálása érdekében
Dobsebesség és dőlésszög beállítása
A dob 15° és 45° közötti dőlésszöge jelentősen befolyásolja a termék mozgási mintáit és a polírozás hatékonyságát. A meredekebb szögek (35-45°) több lépcsőzetes hatást hoznak létre, ami növeli a felület kitettségét a polírozószereknek, ami 10-15%-kal csökkentheti a feldolgozási időt a kerek termékek esetében. A laposabb szögek (15-25°) azonban hatékonyabbnak bizonyulnak olyan szabálytalan formák esetén, amelyek kíméletesebb kezelést igényelnek a felületi sérülések elkerülése érdekében.
A változó sebességű protokollok tovább optimalizálják a feldolgozási időt. A kezdeti bevonási fázisban lassabb fordulatszámmal (20-25 ford./perc) történő indítás megakadályozza a termék károsodását, míg a fő fázisban az optimális polírozási sebességre (30-32 ford./perc) történő emelés maximalizálja a felületfinomítás hatékonyságát. Egyes fejlett rendszerek fordított forgási képességekkel rendelkeznek, amelyek kiküszöbölik a holt zónákat és egyenletes polírozást biztosítanak, csökkentve a teljes ciklusidőt azáltal, hogy biztosítják a termék összes felületének egyenletes megvilágítását.
Gyártástervezés és tételütemezés
Napi termelési kapacitás kiszámítása
A pontos polírozási időre vonatkozó követelmények megértése lehetővé teszi a pontos gyártástervezést és a kapacitásszámításokat. A szabványos PGJ sorozatú polírozógép 1000 mm-es dobátmérővel és 50-70 kg-os tételkapacitással általában teljes. 8 órás műszakonként 4-6 tétel standard kerek drazsék 60 perces polírozási ciklusokkal történő feldolgozásakor.
A termelési vezetőknek ezeket az időösszetevőket kell figyelembe venniük az ütemezés során:
- Betöltés és előkészítés: tételenként 5-8 perc
- Aktív polírozási folyamat: 45-120 perc (termékfüggő)
- Minőségellenőrzés és ellenőrzés: 3-5 perc
- Ki- és átszállítás: 5-7 perc
- Berendezések tisztítása a tételek között: 8-12 perc (termék- vagy színváltáskor)
Ezek a számítások azt mutatják, hogy a tételenkénti teljes ciklusidő 66 és 152 perc között van, hangsúlyozva a termékcsoportosítás és a sorrendoptimalizálás fontosságát. A hasonló termékek folyamatos futtatása kiküszöböli a tételek közötti tisztítási időt, és hatékonyan növeli a napi teljesítményt 15-20%-kal.
Többlépcsős gyártósor-integráció
A modern édesipari műveletek a polírozógépeket a folyamatos gyártósorokba integrálják, ahol az időzítés szinkronizálása kritikus fontosságú. Egy tipikus integrált terméksor tartalmaz bevonóállomásokat, hűtőalagutak és polírozó egységek sorrendben. A polírozó állomásnak lépést kell tartania az upstream bevonat kapacitásával, amely jellemzően 100-500 kg/óra, a vonal konfigurációjától függően.
A szűk keresztmetszetek elkerülése érdekében sok létesítmény több párhuzamosan működő polírozógépet alkalmaz, amelyek mindegyike meghatározott terméktípusokat vagy felületi követelményeket kezel. Ez a párhuzamos feldolgozási megközelítés lehetővé teszi a teljes vonal folyamatos áramlását, miközben az egyes tételek megkapják a minőségi szabványokhoz szükséges pontos polírozási időt. Például egy 300 kg/óra teljesítményű gyártósor három polírozógépet használhat, amelyek mindegyike 100 kg-os tételeket dolgoz fel 90 perces szakaszos ciklusokban, biztosítva a folyamatos teljesítményt, miközben fenntartja az optimális polírozási időt.
Minőségértékelés és az érvényesítés befejezése
Objektív fényességmérési szabványok
Annak meghatározása, hogy a polírozási folyamat mikor fejeződött be, objektív mérést igényel, nem pedig szubjektív vizuális értékelést. Az iparági szabványnak megfelelő fényességmérés 60 fokos geometriájú fényességmérőket alkalmaz, amelyek számszerűsítik a felületi visszaverődést. A magasfényű csokoládé felületek jellemzően között jelentkeznek 85-95 fényességi egység (GU) 60 fokban, míg a prémium tükörfelületek meghaladhatják a 95 GU-t.
A modern polírozó berendezésekbe integrált valós idejű fényességfigyelő rendszerek automatikusan észlelik, ha a termékek elérik a megcélzott specifikációkat, így elkerülhető az alulfeldolgozás (nem megfelelő fényesség) és a túlzott feldolgozás (potenciális felületi károsodás vagy zsírvirágzás). Ezek a rendszerek csökkentik a minőségi eltéréseket, és kiküszöbölik a bizonytalanságot, amely gyakran arra készteti a kezelőket, hogy szükségtelenül meghosszabbítsák a polírozási ciklusokat.
Vizuális és tapintható minőségi mutatók
Míg a műszeres mérés pontosságot biztosít, a tapasztalt minőségellenőrző személyzet speciális vizuális jeleket ismer fel, amelyek jelzik a polírozás optimális befejezését:
- Egyenletes felületi visszaverődés csíkozás vagy foltosodás nélkül
- Látható polírozószer-maradványok vagy porvonzás hiánya
- Egyenletes színmélység a termék összes felületén
- Sima tapintható felület, ragadósság és érdesség nélkül
- Stabil termékhőmérséklet, ami a teljes kristályosodást jelzi
Azok a termékek, amelyek megfelelnek ezeknek a kritériumoknak a számított polírozási időtartam után, magabiztosan kiüríthetők, míg a hiányosságokat mutató termékek hosszabb feldolgozást vagy a folyamatparaméter-eltérések azonosítását igényelhetik.
A meghosszabbított polírozási idők hibaelhárítása
A folyamatok késésének gyakori okai
Ha a polírozási ciklusok következetesen meghaladják a várt időkereteket, e tényezők szisztematikus vizsgálata általában felfedi a kiváltó okot:
A bevonat minőségével kapcsolatos problémák: A nem megfelelő temperálású vagy zsírtartalmú csokoládébevonatok ellenállhatnak a polírozásnak, ami 30-50%-kal több feldolgozási időt igényel. A bevonat hőmérsékletének előzetes ellenőrzése megakadályozza ezt a problémát.
Környezetvédelmi ellenőrzési hibák: A nem megfelelő klímaszabályozás a polírozási területen meghosszabbítja a feldolgozási időt, mivel a berendezés küzd az optimális hőviszonyok fenntartásáért. A polírozó zónákhoz dedikált HVAC-rendszerek telepítése általában 15-25%-kal csökkenti a ciklusidőt.
Berendezés karbantartási állapota: A kopott dobfelületek, a nem hatékony fűtőelemek vagy az eltömődött légkeringtető rendszerek csökkentik a polírozás hatékonyságát. A rendszeres karbantartási ütemtervnek tartalmaznia kell a dob felületének 12-18 havonta történő újrafényezését és negyedévente a fűtőelem ellenőrzését.
Termék túlterhelés: Az ajánlott adagkapacitás túllépése (1000 mm-es doboknál jellemzően 45-90 kg) egyenetlen polírozást eredményez, és meghosszabbítja a feldolgozási időt, miközben csökkenti a minőséget. A megadott rakodási súlyok betartása biztosítja az optimális teljesítményt.
Folyamatgyorsítási technikák
Amikor a gyártási igények csökkentik a polírozási időket, ezek a jóváhagyott technikák felgyorsíthatják a feldolgozást elfogadhatatlan minőségi kompromisszumok nélkül:
Előre kondicionált termékbetöltés: A polírozás előtt a termékek környezeti hőmérsékletre melegítése kiküszöböli a kezdeti hőbeállítási fázisokat, így tételenként 10-15 percet takarít meg.
Optimalizált polírozószer koncentrációk: Valamivel magasabb koncentrációjú gumiarábikum vagy speciális gyorspolírozó készítmények használata 20-30%-kal csökkentheti a végső fényesedési időt, bár a költségmegfontolásokat mérlegelni kell.
Fokozott légkeringés: A fúvórendszerek 25-30%-kal nagyobb légáramlást biztosító korszerűsítése felgyorsítja a felület száradását és kristályosodását, ami különösen előnyös magas páratartalmú környezetben.
Automatikus paramétervezérlés: A PLC-alapú vezérlőrendszerek, amelyek automatikusan állítják be a hőmérsékletet és a sebességet a termék valós idejű visszajelzései alapján, megakadályozzák a kézi működtetés során gyakran előforduló konzervatív túlfeldolgozást.
Berendezés kiválasztása időhatékony műveletekhez
A gép specifikációinak és a gyártási követelményeknek való megfeleltetése
A megfelelő polírozó berendezés kiválasztása magában foglalja a feldolgozási idő és a gyártási mennyiségi követelmények közötti egyensúlyt. A legfontosabb kiválasztási kritériumok a következők:
| Dob átmérője | Tételkapacitás | Tipikus ciklusidő | Napi teljesítmény (8 óra) |
| 600 mm | 15 kg | 45-60 perc | 120-180 kg |
| 800 mm | 30-50 kg | 50-75 perc | 240-400 kg |
| 1000 mm | 50-70 kg | 60-90 perc | 300-500 kg |
| 1250 mm | 120-180 kg | 75-120 perc | 600-900 kg |
A változatos termékportfólióval rendelkező létesítmények számára előnyös, ha több gépméretet tartanak fenn, lehetővé téve az egyes terméktípusok tételméretének optimalizálását, ahelyett, hogy az összes terméket túlméretezett berendezésekre kényszerítenék, ami meghosszabbítja a feldolgozási időt.
Speciális funkciók, amelyek csökkentik a feldolgozási időt
Modern Csokoládé és cukorka polírozó gép A rendszerek olyan funkciókat tartalmaznak, amelyeket kifejezetten a polírozás időtartamának minimalizálására terveztek, miközben javítják a felület minőségét:
Változófrekvenciás meghajtó (VFD) vezérlés: Lehetővé teszi a precíz fordulatszám-beállítást a polírozási ciklus során, optimalizálja a mechanikai hatást minden fázishoz, és 15-20%-kal csökkenti a teljes időt a fix sebességű rendszerekhez képest.
Automatizált polírozószer kiszállítás: A programozható permetezőrendszerek optimális időközönként és koncentrációban alkalmazzák a polírozószereket, kiküszöbölve a kézi alkalmazási késéseket és a feldolgozási időt meghosszabbító következetlenségeket.
Integrált hőmérséklet-profilozás: Többzónás fűtés független vezérléssel lehetővé teszi a termékek egyidejű feldolgozását a különböző polírozási szakaszokban, hatékonyan hozva létre folyamatos áramlást a szakaszos rendszeren belül.
Gyorsan cserélhető dobrendszerek: A szerszám nélküli dobeltávolítási és cserefunkciók 30-45 percről kevesebb mint 10 percre csökkentik a tisztítási és a tételek közötti váltási időt, jelentősen javítva a napi hatékony kapacitást.
Iparági referenciaértékek és teljesítményszabványok
A feldolgozási hatékonyság összehasonlító elemzése
Az iparági adatok jelentős eltéréseket mutatnak a polírozás hatékonyságában a különböző működési megközelítések között. Kategóriájában a legjobb berendezések átlagos polírozási ciklusidőket érnek el 45-55 perc normál kerek drazsé esetén , míg az átlagos előadóknak általában 75-90 percre van szükségük az egyenértékű minőségű kimenethez. Ez a 30-40%-os hatékonysági különbség elsősorban a berendezések képességeiből, a folyamatirányítás kifinomultságából és a kezelői képzettségből adódik.
A polírozási műveletek fő teljesítménymutatóinak a következőket kell tartalmazniuk:
- Ciklusidő a késztermék kilogrammonként
- Első lépéses minőségi arány (a fényességi szabványoknak megfelelő százalékos arány újrafeldolgozás nélkül)
- Energiafogyasztás tételenként
- Berendezés kihasználtság százalékos aránya (tényleges gyártási idő vs. rendelkezésre álló idő)
- Polírozószer hatékonysága (gramm szer per kilogramm termék)
A legjobban teljesítő műveletek az első lépéses minőségi arányt 95% felett tartják, míg a folyamatvezérléssel küszködő létesítmények 15-25%-os újrafeldolgozási arányt tapasztalhatnak, ezzel arányosan növelve a teljes polírozási időt és az erőforrás-felhasználást.
A polírozási idő csökkentésének jövőbeli trendjei
A feltörekvő technológiák a polírozási ciklusidők további csökkentését ígérik, miközben megtartják vagy javítják a felületminőséget. Az ultrahangos polírozórendszerek, amelyek jelenleg fejlett fejlesztési stádiumban vannak, lehetőséget mutatnak a feldolgozási idő 40-50%-os csökkentésére a fokozott felületaktiválás révén. Hasonlóképpen, a továbbfejlesztett kristályosítási kinetikájú bevonatkészítmények gyorsabb fényesedést tesznek lehetővé mechanikus polírozási beavatkozás nélkül.
Az automatizálás és a mesterséges intelligencia integrációja jelenti a legközvetlenebb lehetőséget az időoptimalizálásra. A valós idejű termék megjelenését elemző és a folyamatparamétereket automatikusan beállító gépi tanulási algoritmusok kiküszöbölhetik a kezelők által általában alkalmazott konzervatív biztonsági ráhagyásokat, 10-15%-kal csökkentve a ciklusidőket, miközben javítják a konzisztenciát.
Gyakorlati végrehajtási irányelvek
Szabványos működési eljárások kialakítása
Az egyes terméktípusok pontos időparamétereinek dokumentálása egyenletes eredményeket és folyamatos fejlesztést tesz lehetővé. A szabványos működési eljárásoknak meg kell határozniuk:
Termékspecifikus időszabványok: Minimális, cél és maximális polírozási időtartam a korábbi teljesítményadatok és minőségellenőrzési vizsgálatok alapján. Ezeket a szabványokat negyedévente felül kell vizsgálni, és frissíteni kell a folyamatfejlesztések vagy az összetétel változásai alapján.
Határozati jegyzőkönyvek: Világos kritériumok annak meghatározására, hogy mikor kell meghosszabbítani a feldolgozást, mikor kell kiüríteni a termékeket, és mikor kell hibaelhárítási vizsgálatokat kezdeményezni. Ezek a protokollok megakadályozzák az önkényes időhosszabbításokat, amelyek gyakran előfordulnak, amikor a kezelők nem rendelkeznek egyértelmű útmutatásokkal.
Dokumentációs követelmények: A tényleges ciklusidők, környezeti feltételek és minőségi mérések rögzítése