

5 szempont, amelyet figyelembe kell venni a csokoládébabkészítő gép kiválasztásakor
Bevezetés: Miért határozza meg a gépválasztás a csokoládébab minőségét?
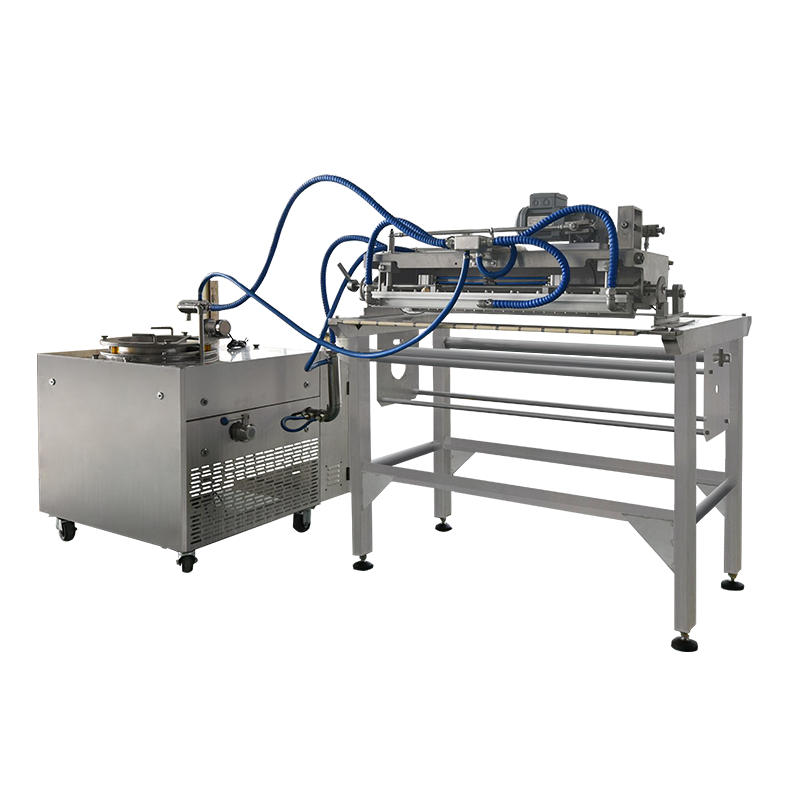
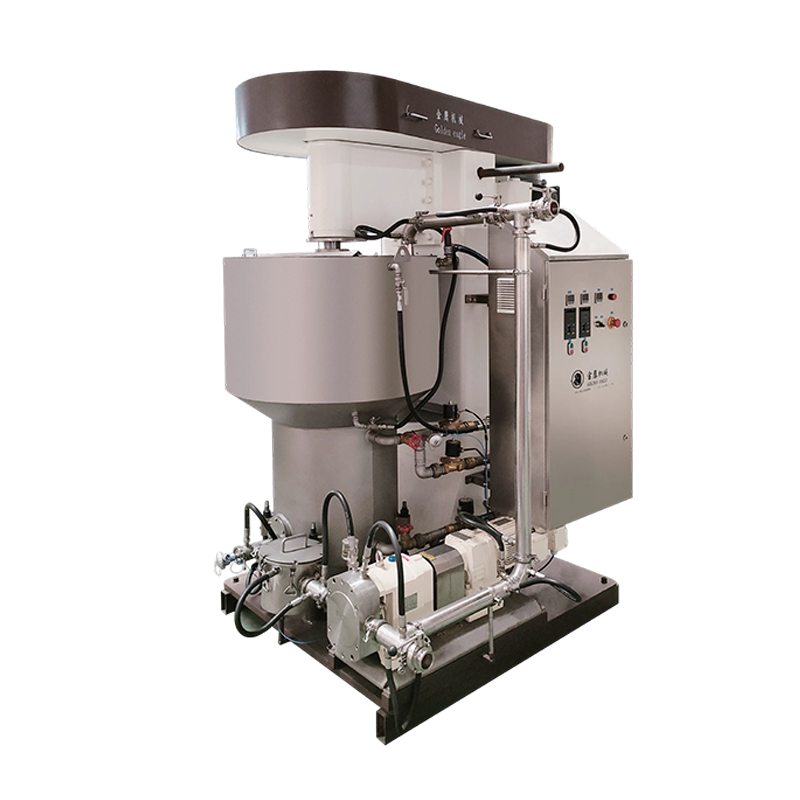
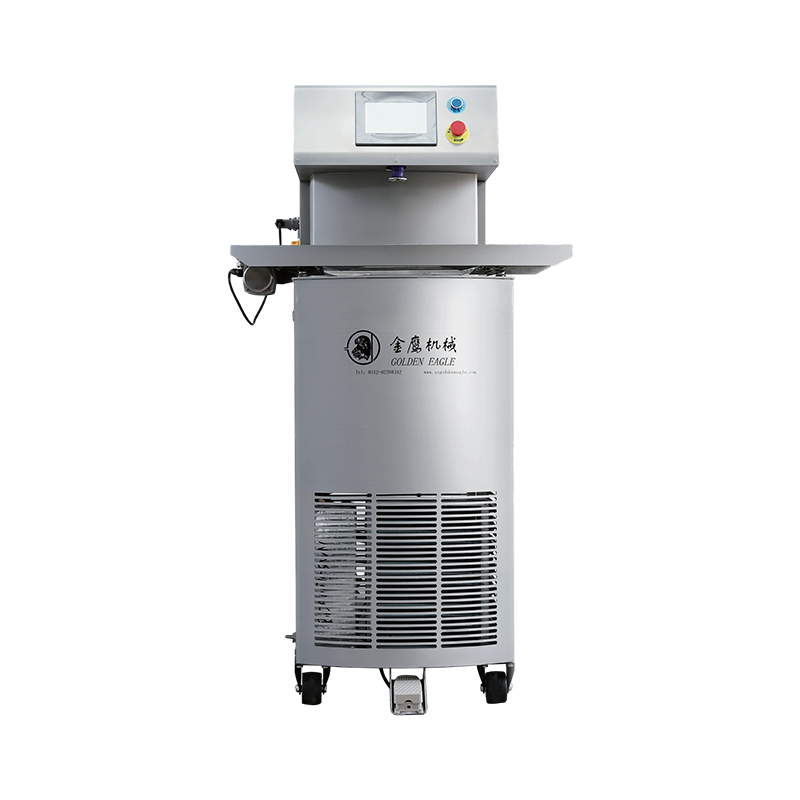
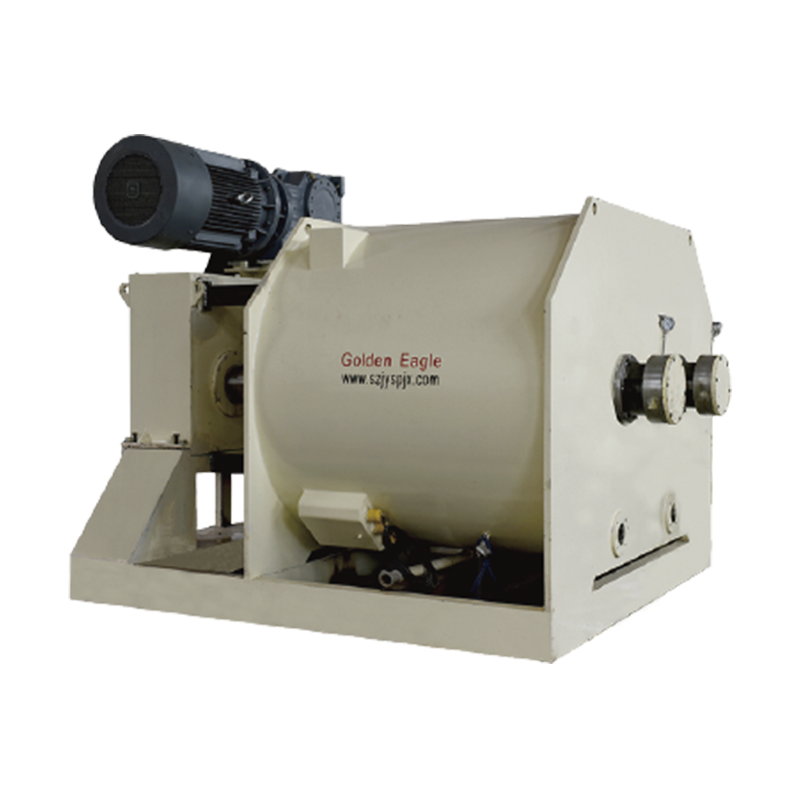
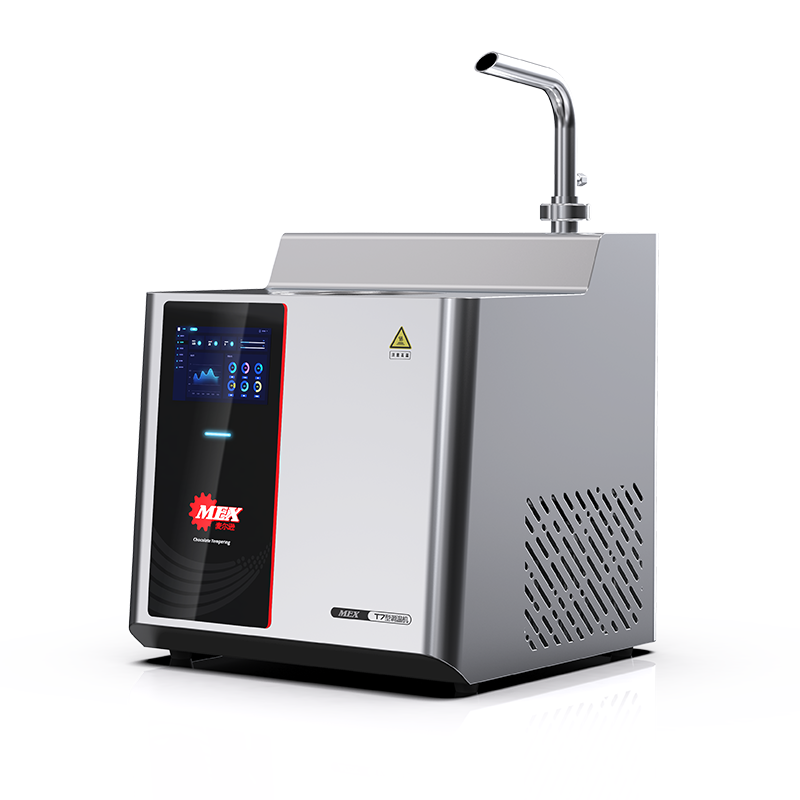
A jobb kiválasztása csokoládébab készítő gép nem pusztán vásárlási döntés – közvetlenül befolyásolja a termelés hatékonyságát, a termék konzisztenciáját és a működési költségeket. Akár egy Automatikus csokoládébab gyártósor vagy a Kisméretű csokoládébab gép , az öt kritikus technikai tényező megértése segít elkerülni a költséges hibákat. Ez az útmutató adatokkal alátámasztott betekintést nyújt a kapacitástervezésbe, a magformázási pontosságba, az automatizálási szintekbe, az energiafogyasztásba és a higiénikus tervezésbe. Nincs márka-hasonlítás – csak mérnöki elvek és valós teljesítménymutatók.
1. tényező: Termelési kapacitás és méretezhetőség
A teljesítmény hozzáigazítása az üzleti fázishoz
A termelési kapacitás az első meghatározandó paraméter. A gépek gyártási kapacitása 50 kg/h (tipikus Kisméretű csokoládébab gép egység) 2000 kg/h-ra ipari vonalak esetében. Gyakori hiba a túlméretezés: az 500 kg/h névleges teljesítményű gép 30%-os terhelés mellett magasabb egységenkénti energiaköltségekhez vezet (gyakran 22%-kal a 80%-os terheléshez képest), és megnöveli a változtatható frekvenciájú hajtások kopását. Ezzel szemben az alulméretezés túlórákra kényszeríti a műszakokat, és felgyorsítja az alkatrészcserét.
Megvizsgálandó méretezhetőségi szolgáltatások
- Moduláris dob kialakítás: Lehetővé teszi további hűtőrészek későbbi hozzáadását.
- Motor nyomatéktartalék: A ≥15% tartalék nyomatékkal rendelkező gépek leállás nélkül kezelik a receptváltoztatásokat (pl. nagyobb zsírtartalmú kakaótömeg).
- A szoftver frissíthetőségének szabályozása: A belépő szintű egységekből gyakran hiányoznak a jövőbeni vonalintegrációhoz szükséges terepibusz-portok (Profinet, EtherCAT).
| Termelési skála | Tipikus kapacitás (kg/h) | Ajánlott hajtási teljesítmény (kW) | Lábnyom (m²) |
|---|---|---|---|
| Kicsi / Kézműves | 50-150 | 3,0 – 7,5 | 4-8 |
| Közepes / Szerződés | 200-600 | 11-22 | 10-18 |
| Ipari | 800-2000 között | 30-90 | 20-45 |
A két éven belüli teljesítmény megduplázását tervező műveleteknél a változtatható fordulatszámú csigával és túlméretezett hűtőalagúttal (pl. 25%-os hosszúság) rendelkező gép kiválasztása átlagosan 34%-kal csökkenti a jövőbeli beruházási ráfordításokat az utólagos beépítési költségelemzések alapján. Mindig kérjen 75%-os relatív páratartalom és 26°C-os környezeti hőmérséklet mellett mért kapacitásgörbét – sok beszállító ideális laboratóriumi körülményeket ajánl, amelyek 12-18%-kal túlértékelik a valós teljesítményt.
2. tényező: Alakítási pontosság és magkonzisztencia
Miért számít a csokoládémag-formázó gép alrendszere?
A Csokoládémag-formázó gép – az egység, amely a folyékony csokoládét lencseszerű cseppekké formálja – meghatározza a tömeg egyenletességét, a forma kerekségét és a héj integritását. Egy tipikus gyártósoron a formázási pontosságot az egyes babtömegek variációs együtthatójával (CV) határozzák meg. A prémium berendezések CV ≤ 1,5%-ot érnek el 120 bab/perc sebességgel, míg a belépő szintű gépek gyakran meghaladják a 3,5%-ot, ami a csomagok túltöltéséhez vagy alulsúlyához vezet.
Kritikus alakítási paraméterek
- A fúvóka hőmérsékletének szabályozása: A ±0,5°C-os pontosság megakadályozza a farokképződést (szálkás végek) és a hiányos levágást.
- Dugattyús vagy fogaskerék-szivattyú reakcióidő: A nagy sebességű vonalaknál <40 ms-nak kell lennie, hogy elkerülje a cseppek elkenődését.
- Kés vagy huzalvágó geometria: A domború kések csökkentik a termék torzulását a levágáskor.
Egy 14 közepes méretű létesítmény gyártási auditja kimutatta, hogy a szabványos forgóvágóról szervohajtású guillotine rendszerre való áttérés 4,1%-ról 1,8%-ra csökkentette a súlyingadozást, és a teljes csokoládétömeg 2,3%-ával csökkentette az átadást (a csomagolásban lévő terméktöbblet), ami 23 kg megtakarításnak felel meg 1000 kg-onként. A Csokoládé lencse készítő gép , ellenőrizze a lencse alakprofilját is: a jól megtervezett, öntött formák sima, enyhén domború formát hoznak létre, egyenlítői varrás nélkül, míg az olcsó egységek látható elválási vonalat hagynak hátra, amely megreped a temperálás során.
3. faktor: Automatizálási szint és vezérlés integrálása
A félautomatikustól a teljesen automatikus csokoládébab gyártósorig
Az automatizálás közvetlenül befolyásolja a munkaerőköltséget, az ismételhetőséget és az adatok nyomon követhetőségét. A félautomata vonalhoz általában a kezelőnek kell beállítania a temperálási görbéket, és elindítani/leállítani a temperálást Csokoládé lencse készítő gép kézzel. Ezzel szemben egy teljesen Automatikus csokoládébab gyártósor integrálja a PLC-t (programozható logikai vezérlőt) HMI-vel (ember-gép interfész), receptkezeléssel és távfelügyelettel.
Összehasonlítandó legfontosabb automatizálási összetevők
- PLC típus: Az ipari minőségű egységek (pl. Siemens S7-1200 vagy azzal egyenértékű) létralogikát kínálnak az egyedi sorozatokhoz.
- Érzékelő visszajelzés: Legalább három RTD érzékelő (bemenet, alagútközép, kimenet) a zárt hurkú hűtésvezérléshez.
- Recept tárolása: Legalább 50 recept állítható paraméterekkel: formázási nyomás (2-6 bar), alagút légsebessége (0,5-3 m/s) és bevonódob sebessége.
22 édesipari üzem adatai azt mutatják, hogy a kézi babformázásról a teljesen automatizált babformázásra való áttérés 1,8%-kal csökkenti a termékkiadást, és receptváltásonként 45 percről 9 percre csökkenti az átállási időt. Ezenkívül az automatizált gépek prediktív karbantartási riasztásokkal (rezgésfigyelés az alakítófejen) három év alatt 63%-kal csökkentik a nem tervezett állásidőt. A beszállító értékelése során kérjen vezérlési architektúra diagramot – az elosztott I/O rendszer hiánya gyakran költséges újrahuzalozást jelent a jövőbeli vonalbővítésekhez.
Az automatizálási szintek összehasonlítása
| Automatizálási szint | Kezelői beavatkozás (műszakonként) | Kötegelt konzisztencia (std dev) | Adatnaplózás |
|---|---|---|---|
| Kézikönyv | Állandó igazítások | ±3,2 g / 100 bab | Egyik sem |
| Félautomata | 5-8 beavatkozás | ±1,5 g / 100 bab | Helyi trendek |
| Teljesen automatikus | ≤1 beavatkozás | ±0,6 g / 100 bab | Cloud OPC UA |
4. tényező: Energiahatékonyság és hosszú távú karbantartás
Rejtett költségek a hűtés és pneumatika területén
Energiafogyasztás a csokoládébab készítő gép három alrendszer uralja: hűtőalagút (40-50%-a teljes), temperáló egység (25-30%) és sűrített levegő a levágáshoz (15-20%). Egy napi 16 órát üzemelő vonal esetében a termék kg-onkénti 0,2 kWh különbség éves szinten 5600 USD (0,11 USD/kWh) megtakarítást jelent 100 kg/h kapacitásonként.
Kérhető hatékonysági mutatók
- Fajlagos energiafogyasztás (SEC): ≤0,45 kWh/kg-nak kell lennie a 300 kg/h-nál nagyobb gépeknél; kis léptékben elérheti a 0,65 kWh/kg-ot a fix veszteségek miatt.
- Hűtőközeg típusa: Az R290 (propán) 12%-kal nagyobb teljesítményt nyújt, mint az R134a, de biztonsági tanúsítványt igényel.
- Változtatható sebességű ventilátorok: Csökkentse az alagút energiafelhasználását 35-50%-kal részleges terhelés esetén.
A karbantartási intervallumok széles skálán mozognak: a jól megtervezett, kerámia bevonatú dugattyúkkal ellátott alakítófej 8000 órát üzemelhet a tömítéscsere előtt, míg az általános egységeket 1200 óránként kell szervizelni. A 31 gép karbantartási naplója alapján a polimer csapágyak olajjal impregnált bronzra cseréje a lencsevágó dobban 1800-ról 7500 órára növeli az MTBF-et (átlagos meghibásodási idő). Mert Kisméretű csokoládébab gép A felhasználók számára az alakító szerszámhoz való könnyű hozzáférés és a szerszám nélküli tisztítópanelek előtérbe helyezése 40%-kal csökkenti az óránkénti munkaerőköltséget.
5. faktor: Higiéniai szabványok és anyagok kompatibilitása
Élelmiszerbiztonsági megfelelőség kompromisszumok nélkül
A csokoládé alacsony nedvességtartalmú élelmiszer, de a zsírmaradványok és a cukorpor higiéniai kockázatot jelentenek. Egy megfelelő Csokoládémag-formázó gép meg kell felelnie az EHEDG (European Hygienic Engineering & Design Group) vagy azzal egyenértékű irányelveinek. A legfontosabb tervezési jellemzők a következők: minden termékkel érintkező felület legalább 304 rozsdamentes acélból (savas vagy sótartalmú recepteknél 316 liter), belső sugarak ≥ 6 mm a baktériumok becsapódásának megakadályozása érdekében, és nincsenek zsáknyílások, ahol a paszta felhalmozódhat.
Ellenőrizhető higiéniai előírások
- Felületi érdesség (Ra): ≤0,8µm polírozott alkatrészeknél, ≤0,4µm alakítószerszámoknál.
- Tömítés anyaga: FDA által jóváhagyott szilikon (fehér) vagy PTFE; kerülje a fekete EPDM-et, amely zsíros csokoládéba szivároghat.
- Vízelvezetés: A CIP (helybeni tisztítás) után a gépnek kevesebb, mint 10 ml vizet kell visszatartania a mélypontokon.
18 kisméretű processzor összehasonlító elemzése azt mutatta, hogy az eltávolítható formázólemezekkel nem rendelkező gépek 2,7-szer több tisztítási időt igényeltek (94 vs 35 perc), és 3-szor magasabb ATP-tamponleolvasást mutattak (ami a maradék szerves anyagot jelzi). A Csokoládé lencse készítő gép , fordítson különös figyelmet a hűtőalagút szalagjára: a tömör rozsdamentes acél szalagokat könnyebb fertőtleníteni, mint a szőtt hálót, bár a háló jobb légáramlást biztosít. Kompromisszum: a 10 mm-nél nagyobb nyitott zsanérrésekkel rendelkező moduláris szíj lehetővé teszi a légáramlást és a kézi tisztítást is.
Gyors anyagellenőrző lista
| Összetevő | Elfogadható anyag | Elfogadhatatlan anyag |
|---|---|---|
| Garat belső | 304SS (2B kivitel) | Horganyzott acél |
| Formáló dugattyú | 316SS / Kerámia | Sárgaréz, alumínium |
| Szállítószalag (érintkező) | PU élelmiszer minőségű (kék) | PVC lágyítókkal |
| Tömítések | Szilikon, FKM | NBR, EPDM |
Következtetés: Döntési mátrix felépítése
Kiválasztva a csokoládébab készítő gép egy többcélú optimalizálás. Használja a fenti öt tényezőt egy súlyozott pontozókártya létrehozásához. Például egy induló vállalkozás előnyben részesítheti az alacsony kezdeti költségeket és az egyszerű tisztítást (higiéniát) a teljes automatizálással szemben, míg a szerződéses gyártó a formázási pontosságot és az energiahatékonyságot a legmagasabbra helyezi. Mindig kérjen harmadik féltől származó tesztjelentéseket a szállítóktól a CV, SEC és felületi érdesség tekintetében. Ne feledje, hogy az alacsonyabb vételár gyakran magasabb üzemeltetési költségeket takar – egy 10%-kal jobb alakítási hozamú gép 500 kg/nap termelés mellett 14 hónap alatt megtéríti a prémiumát. A kapacitás, a magformálás, az automatizálás, az energia és a higiénia szisztematikus értékelésével Ön biztosítja, hogy befektetései Automatikus csokoládébab gyártósor vagy a Kisméretű csokoládébab gép évekig egyenletes ROI-t biztosít.
Gyakran Ismételt Kérdések (GYIK)
1. kérdés: Mennyi a csokoládébab formázófej tipikus élettartama?
Megfelelő karbantartással (500 óránkénti kenés és 8000 óránkénti tömítéscsere) egy kiváló minőségű, edzett acélból vagy kerámiából készült alakítófej 15 000-25 000 üzemórát bír ki. Előfordulhat, hogy az alsó egységeket 5000 óra elteltével cserélni kell a vágókés éleinek kopása miatt.
2. kérdés: Egy kisméretű csokoládébab gép később integrálható egy teljesen automatikus gépsorba?
Igen, ha a gép rendelkezik terepibusz-kommunikációs porttal (Ethernet/IP, Profinet vagy Modbus TCP), és vezérlőszoftvere támogatja a külső recepthívásokat. Sok kisméretű egységnél azonban ez hiányzik, ezért ezt kifejezetten meg kell erősítenie a szállítóval. Egy nem kommunikatív gép utólagos felszerelése általában az eredeti ár 40-60%-ába kerül.
3. kérdés: Milyen gyakran kell tisztítani a hűtőalagutat a hatékonyság fenntartása érdekében?
Tej- és étcsokoládé esetén 120–150 gyártási óránként elegendő egy teljes CIP (helyi tisztítás) ciklus. A fehér csokoládé (magasabb tejzsírtartalmú) tisztítást igényelhet 80 óránként, mert gyorsabban megy végbe a zsírpolimerizáció. Mindig használjon nem maró hatású, élelmiszer-minőségű, alumíniumhoz jóváhagyott tisztítószert, ha az alagút bordái alumínium alapúak.
4. kérdés: Mi a minimális rendelési mennyiség egy egyedi csokoládémag-formázó géphez?
A legtöbb gyártó legalább 12-24 szerszámot ír elő tervezésenként (8-12 hét átfutási idő). Néhányan azonban gyors prototípus-készítést kínálnak 3D-nyomtatott rozsdamentes acél matricákkal kis tételekhez (3–5 darab) az egységköltség 2,5-szeresével. A lencseformák esetében a szerszámüreg tűrésének ISO 2768-m-nek kell lennie, hogy egyenletes szemátmérőt biztosítson.
5. kérdés: A nagyobb vonalsebesség mindig alacsonyabb babonkénti költséget jelent?
Nem feltétlenül. 400 bab/perc felett a precíziós szervohajtások és a nagy sebességű levegőszelepek költsége nem lineárisan nő. Az optimális gazdaságos sebesség a legtöbb számára Csokoládé lencse készítő gép 250-350 bab/perc. Ezen túlmenően a selejtezési arány gyakran emelkedik a cseppek elhelyezését befolyásoló légturbulencia miatt, ami ellensúlyozza az áteresztőképesség növekedését.
6. kérdés: Előállíthat-e ugyanaz a gép szabványos csokoládébabot és töltött (mag-a héjban) termékeket?
Dedikált Csokoládémag-formázó gép koextrudálási képességgel rendelkező egységek szükségesek a töltött termékekhez. A szabványos babformázó nem tud folyékony vagy paszta magot fecskendezni. Ha azt tervezi, hogy diverzifikálni kívánja a töltött szemesszemeket, akkor kezdettől fogva válasszon kettős betétes rendszerrel és magszivattyúval rendelkező gépet – az utólagos felszerelés bonyolult, és gyakran 30%-kal csökkenti a kapacitást.