

Hogyan javítják a bevonat konzisztenciáját az ipari csokoládé bevonatoló berendezések?
A bevonóberendezések szerepe a modern édesipari vonalakban
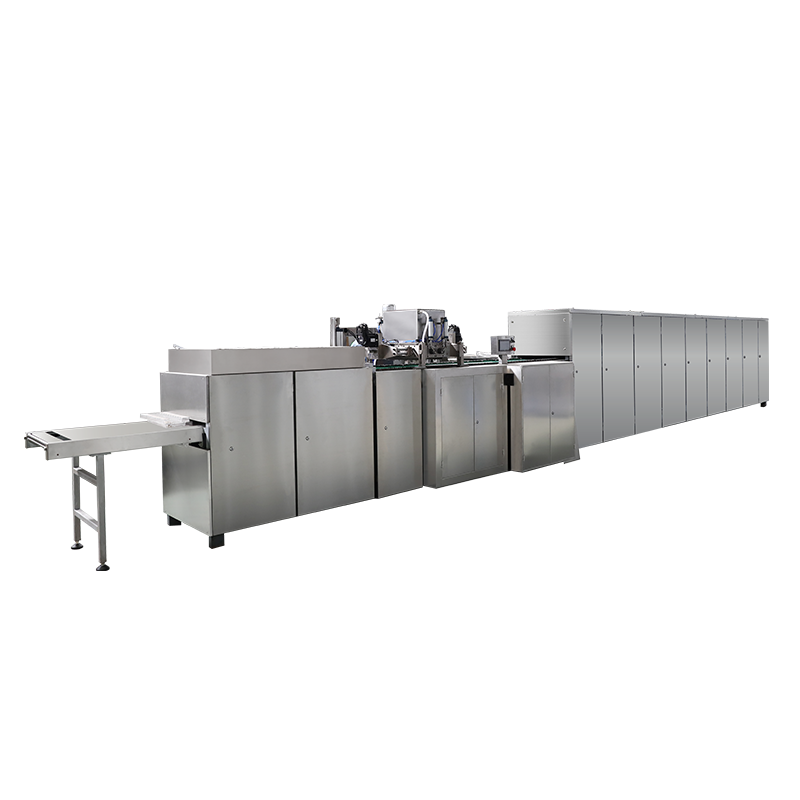
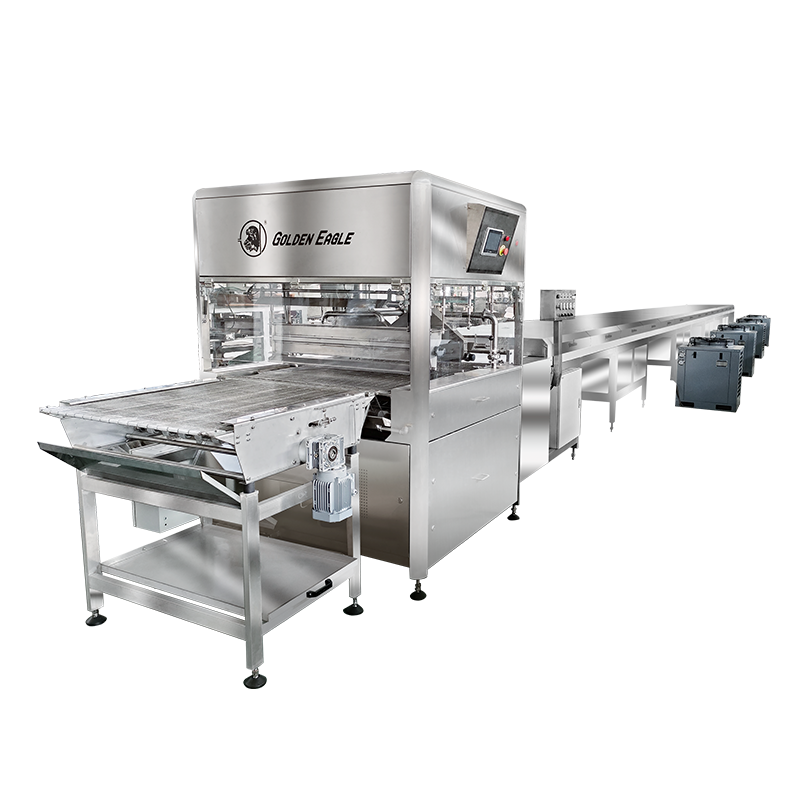
A konzisztens csokoládéfedés az egyik legnehezebb probléma az édességgyártásban. A biscuit, wafer, nut cluster, or candy center that passes through a bath by hand will pick up uneven layers, air pockets, and drip marks that show up immediately on a retail shelf. This is the exact problem that a csokoládé bevonó vonal megoldására tervezték. Rather than dipping products individually, an enrober carries items on a moving mesh belt through a curtain of tempered chocolate, applies a controlled bottom layer, and then removes excess coating with calibrated air knives before the product enters a cooling tunnel.
Product spacing on the infeed belt, curtain flow rate, and air knife pressure all interact with one another, which is why a facility that simply buys the largest available machine without matching these settings to its actual product often ends up with worse consistency than a smaller, correctly specified line.
For plant managers evaluating new coating capacity, the decision is rarely about whether to automate, but which configuration of enrobing equipment fits the product mix, throughput target, and floor layout already in place. This article breaks down how enrobing equipment functions mechanically, what performance data typically looks like across different scales of operation, and how to compare automated coating against manual or semi-automated methods using measurable criteria rather than marketing claims. It also covers the defect patterns that show up most often when a line is misconfigured, along with the maintenance habits that keep a system running within tolerance over years of continuous operation rather than months.
A cukrászdák, pékségek és snack-gyártók különböző kiindulópontokból közelítik meg ezt a berendezést. A bakery adding a coating step to an existing wafer or cookie line is usually retrofitting an enrober into a fixed floor length, while a confectionery producer building a new facility has more freedom to size the cooling tunnel and reservoir around long term volume targets. Mindkét csoport számára előnyös, ha ugyanazon a mechanikai alapelemeken dolgoznak, mielőtt az egyes modelleket összehasonlítanák.
Hogyan dolgozza fel az ipari csokoládé-enrober a terméket
Funkcionális szinten a bevonatoló berendezés négy különböző műveletet hajt végre egymás után, és minden szakasznak megvannak a saját tűréskövetelményei. Understanding this sequence matters because a bottleneck or misalignment at any single stage will show up as a defect three steps later, often making the root cause difficult to trace on the finished product.
The infeed stage places product onto a wire mesh belt at a fixed spacing, which is critical because uneven spacing later causes chocolate to bridge between items or leave gaps in coverage. A pre-bottomer, where fitted, applies a thin base layer so the product does not stick to the mesh and so the final coat has a clean, sealed underside rather than a mesh-textured pattern. A fő bevonófej ezután egy folyamatos temperált csokoládéfüggönyt ereszt a mozgó termékre, teljesen alámerítve a tetejét és az oldalait. Air knives positioned immediately after the curtain remove excess chocolate by directing calibrated air pressure across the belt width, which is what determines final coating weight and evenness far more than the curtain itself. Finally, the coated product travels through a multi-zone cooling tunnel where temperature is stepped down gradually to lock in gloss and snap without causing bloom.
Core Összetevős That Determine Coating Quality
Minden SJP Series Chocolate Enrobing Line and comparable industrial systems share a common set of subsystems, but the build quality and control precision of each subsystem is what separates a line that holds tight tolerances from one that drifts within a single shift.
| Component | Elsődleges funkció | Tipikus toleranciahatás |
|---|---|---|
| Temperáló egység | Megőrzi a csokoládémassza kristályszerkezetét | Plus or minus 0.5 degrees stability |
| Curtain head | Delivers even coating flow across belt width | Cross-belt weight variance under 3 percent |
| Levegőkés szerelvény | Trims excess coating to target thickness | Coating weight adjustable in small increments |
| Mesh belt drive | A terméket állandó, szinkronizált sebességgel szállítja | Speed variance under 1 percent |
| Hűtés tunnel | Sets coating without inducing fat bloom | Többzónás gradiens vezérlés |
| Bottom recirculation pump | Returns excess chocolate to the reservoir | Prevents pooling and viscosity drift |
A temperáló egység külön figyelmet érdemel, mert ez az egyetlen komponens, amely leginkább felelős a késztermék megjelenéséért. Chocolate that is under-tempered sets with a dull, streaky surface and is prone to bloom within days of packaging, while over-tempered chocolate can set too quickly inside the enrober itself, clogging the curtain head. Systems with closed-loop temperature feedback across the melting, tempering, and holding tanks maintain a narrower operating band than systems relying on manual thermostat checks.
Throughput Benchmarks Across Line Configurations
Line capacity is usually specified by belt width and belt speed, but the number that matters operationally is coated output per hour, since that is what determines whether the enrober keeps pace with an upstream depositor or baking line. The chart below reflects commonly cited throughput ranges across four typical belt width classes used in confectionery and bakery coating applications.
These figures shift depending on product density, target coating weight, and whether the line runs a pre-bottomer pass, so they should be treated as planning ranges rather than guaranteed figures for any specific product. A facility coating a light wafer will sit toward the upper end of a range, while a dense nut cluster with a heavier target coat weight will run slower on the same equipment.
Hőmérséklet-szabályozás pontossága egy gyártási cikluson keresztül
One of the more overlooked performance indicators is how tightly a line holds chocolate temperature as it runs continuously over an eight-hour shift. Wide temperature swings during long runs are a common source of intermittent gloss and bloom problems that are difficult to diagnose because they do not appear on every batch.
Closed-loop systems that continuously sample bath temperature and adjust heating elements in small increments hold a much narrower band than lines relying on periodic manual checks. This matters most on longer runs, since a line that drifts by even a degree and a half over several hours can shift a product from properly tempered to noticeably under-tempered without any single obvious trigger point.
Működési megjegyzés: A temperáló egységből és a burkolófürdőből külön-külön lehúzott hőmérséklet-naplók hasznosabbak a hibaelhárításhoz, mint egyetlen kombinált leolvasás, mivel a két zóna egymástól függetlenül sodródhat, ha egy recirkulációs szivattyú alulméretezett a tartály térfogatához képest.
Enrobing Line vs Manual Coating: Strukturált összehasonlítás
Manufacturers moving from hand-dipping or small batch tanks to a continuous line are usually weighing five practical factors rather than a single cost figure. The radar comparison below scores automated enrobing equipment against manual coating on a relative scale, based on commonly reported operational outcomes.
The pattern that shows up consistently is that manual coating retains an advantage only on low initial cost and, for very small batch or highly customized items, setup flexibility. On every other axis, including the consistency of coating thickness and the volume a single operator can process per hour, automated equipment scores substantially higher. This is why manual dipping tends to persist in artisanal or very low volume settings, while any facility producing beyond a few hundred kilograms per shift typically finds that labor cost and defect rate alone justify a line. The gap widens further once packaging and rework costs are included, since inconsistent manual coating tends to generate a higher rate of items that must be reworked or downgraded before they reach retail packaging.
A berendezés specifikációinak megfeleltetése a termékcsaláddal
Choosing between enrober configurations comes down to matching a handful of specifications to the actual product being coated, rather than simply selecting the largest available machine. A végső döntést általában a következő tényezők befolyásolják leginkább.
- Az öv szélessége a termék lábnyomához viszonyítva és a szükséges sávtávolság az elemek közötti csokoládéhíd elkerülése érdekében
- Szükség van-e előfenekezőre, ami attól függ, hogy a termék egyébként rátapadna-e egy csupasz hálós szalagra
- A hűtőalagút hossza a szalag sebességéhez viszonyítva, mivel az alulméretezett alagutak csak részben hagyják megkötni a terméket a kimenetnél
- Tárolókapacitás és recirkulációs szivattyú méretezése a napi termelési mennyiséghez viszonyítva
- Rendelkezésre álló padlóhossz, mivel az integrált hűtőalagúttal ellátott burkolóvezetékek lényegesen hosszabb ideig futhatnak, mint a bevonófej önmagában
Az ugyanazon a vonalon vegyes terméktípusokat futtató létesítményeknek azt is mérlegelni kell, hogy a bevonat tömege és a szalagsebesség milyen gyorsan állítható be a futtatások között, mivel az egyetlen fix beállításra épített vonalon a gyakori váltások leállást okoznak, ami lerontja a berendezést eleve vásárolt átviteli előnyt.
Érdemes a jövőbeni volumennövekedést is tervezni, ahelyett, hogy szigorúan a jelenlegi kibocsátásra méreteznénk. Egy második enrober későbbi hozzáadása, miután az alapterületet és a közműcsatlakozásokat soha nem vették figyelembe az eredeti telepítés során, általában sokkal zavaróbb és költségesebb, mint egy kicsit nagyobb tározó vagy egy moduláris alagútszakasz elöl. Reviewing utility requirements, including compressed air capacity for the air knives and refrigeration load for the cooling tunnel, alongside the mechanical specification avoids a common gap where the enrober itself is correctly sized but the supporting plant infrastructure is not.
Karbantartási eljárások, amelyek meghosszabbítják az élettartamot
Enrobing equipment operates continuously with a food product that solidifies on contact with cool surfaces, which means maintenance routines differ somewhat from general purpose production machinery. A legtöbb nem tervezett leállást három terület okozza.
| Karbantartási terület | Ajánlott gyakoriság | Hiba mód Ha kihagyja |
|---|---|---|
| Hálószíj tisztítás és feszítés | Naponta hetente | Csokoládé buildup causing belt tracking issues |
| Levegőkés fúvóka ellenőrzése | Hetente | Egyenetlen bevonattömeg a szalag szélességében |
| Temperáló tartály vízkőmentesítés | Havonta | Csökkentett hőátadás és hőmérséklet-eltolódás |
| Hűtés tunnel coil check | Negyedévente | Nem elegendő a beállítási idő, ami lágy kiadagoláshoz vezet |
Csokoládénál nagyobb jelentősége van a tisztítási ütemezésnek, mint sok más bevonóanyag esetében, mert az éjszakán át a tartályban hagyott maradék termék a frissen temperált csokoládéhoz képest más zsírszerkezettel kristályosodik ki, és a fürdőbe való másnap reggeli, megfelelő újraedzés nélkül történő visszahelyezése az új műszak első adagjainál gyakori, elkerülhető oka a felszíni virágzásnak.
A fúvókák ellenőrzéséről, a szíjfeszesség-ellenőrzésekről és a tartály vízkőmentesítési dátumáról szóló írásos napló vezetése is sokkal könnyebbé teszi a teljesítmény lassú eltolódásának észlelését, mielőtt az teljes leállásba kerülne. Sok nem tervezett leállási esemény a berendezés fedőfeltöltésénél olyan karbantartási intervallumra vezethető vissza, amelyet egyszer kihagytak, és soha nem utolértek, nem pedig hirtelen alkatrészhibára, ezért egy egyszerű, ismétlődő ellenőrzőlista nagyobb megtérülést eredményez, mint bármely egyetlen diagnosztikai berendezés.
Termékkategóriák, amelyek a legtöbbet profitálnak az Enrobingból
Nem minden bevont terméknek van szüksége teljes folyamatos vonalra, de a kategóriák széles skálája eléri azt a mennyiségi küszöböt, ahol a bevonatoló berendezés praktikusabb választássá válik a kézi mártással vagy pásztázással szemben. A következő kategóriák a legáltalánosabb jelöltek egy dedikált enrober számára.
- Ostyák, kekszek és sütemények, ahol az egyenletes alsó tömítés megakadályozza, hogy az alap bevonatlan maradjon vagy ráragadjon a csupasz hálószalagra
- Diófürtök és granolarudak, amelyek nagyobb bevonattömeget igényelnek, és a precíz levegőkés vezérlés előnyeit élvezik, hogy elkerüljék a szabálytalan formák körüli csomósodást
- Aszalt gyümölcsök és túrókeverék darabok, ahol a kis tételméret munkaigényessé teszi a kézi mártást a teljesítményhez képest
- Fagylaltszeletek és fagyasztott újdonságok, amelyekhez gyorsan kötődő függöny kell, mielőtt a termék megpuhulna az övön
- Cukorkacentrumok és praliné, ahol az egyenletes héjvastagság befolyásolja a megjelenést és a polc stabilitását
E kategóriák mindegyike eltérő igényeket támaszt ugyanazon alapvető alrendszerrel szemben. A fagyasztott újdonságsor például a függöny sebességét és a rövid beállítási időt részesíti előnyben a tartály kapacitásával szemben, míg a diófürt-sor a légkés hatótávolságát részesíti előnyben, mivel maguk a termékek szabálytalanok és sűrűek. Az övszélesség vagy az alagút hosszának meghatározása előtt áttekintve, hogy egy létesítmény melyik kategóriába tartozik, a berendezés méretezésével kapcsolatos beszélgetés a tényleges terméken, nem pedig az általános célú adatokon alapul.
Gyakori bevonathibák és kiváltó okaik
A legtöbb minőségi probléma, amely a berendezés bevonására vezethető vissza, kis számú visszatérő mintára esik. Annak felismerése, hogy egy adott hibáért melyik alrendszer felelős, jelentősen lerövidíti a hibaelhárítási időt, mivel egyébként a kezelők hajlamosak először a rossz vezérlést beállítani.
| Hiba | Valószínű Oka | Ellenőrizendő alrendszer |
|---|---|---|
| Egyenetlen bevonatvastagság a szalag szélességében | Rosszul beállított vagy részben eltömődött levegőkés fúvókák | Levegőkés szerelvény |
| Fakó vagy csíkos felület | Csokoládé out of temper before reaching the curtain | Temperáló egység |
| Csupasz vagy fedetlen alap a készterméken | Hiányzik vagy rosszul van beállítva az alsó előlap | Előfenekező |
| A termék összetapad a kitöltéskor | Nem elegendő a hűtőalagút tartózkodási ideje | Hűtés tunnel length or belt speed |
| Csokoládé pooling around product base | Túlzott függönyáramlás a légkés nyomásához képest | Függönyfej és légkés egyensúlya |
Mivel ezek a hibák gyakran szakaszosan jelentkeznek, nem pedig minden egységen, annak nyomon követése, hogy melyik műszak, terméktípus vagy környezeti állapot korrelál a problémával, általában hatékonyabb, mint a gép reaktív beállítása egyetlen megjelölt tétel után. Különösen a környezeti páratartalom és az üzemi hőmérséklet változtathatja meg a hűtőalagút teljesítményét még akkor is, ha minden belső beállítás változatlan marad, ezért egyes létesítmények a szezonális átállások során a termékminőség-ellenőrzés mellett a helyiség állapotát is naplózzák.
Gyakran Ismételt Kérdések
1. kérdés: Mi a különbség az enrober és a merítőgép között?
A mártogatógépek jellemzően az egyes tételeket egy statikus vagy enyhén kevert csokoládéfürdőbe merítik, míg az enrober egy folyamatos rendszer, ahol a termék a csokoládéfüggöny alatt mozog egy hálós szalagon, majd ezt követi a légkéssel történő vágás és egy dedikált hűtőalagút. Az Enroberek folyamatos, nagy volumenű gyártásra készültek, míg a merítőberendezések kisebb vagy több kézműves gyártáshoz alkalmasak.
2. kérdés: Hogyan szabályozható a bevonat vastagsága egy bevonósoron?
A bevonat vastagságát elsősorban a légkés nyomása és szöge határozza meg, nem pedig maga a függöny áramlása. A függöny egy teljes fölösleges bevonatot visz fel, és a levegő kések lefújják a felesleget, hogy elérjék a kívánt vastagságot, amely általában kis lépésekben finomhangolható a termék súlyigényének megfelelően.
3. kérdés: Mi okozza a csokoládévirágzást a bevonatos termékeken?
A virágzást leggyakrabban a nem megfelelő temperálás, a hűtés közbeni hőmérsékletingadozás vagy a késztermék csomagolás utáni ingadozó meleg és hideg körülmények között történő tárolása okozza. Tompa szürke vagy fehér felületű filmnek tűnik, és bár nem élelmiszerbiztonsági probléma, minőségi hibaként kezelik, mivel befolyásolja a megjelenést és az állagot.
4. kérdés: Egy bevonósor több terméktípust is kezelhet?
A legtöbb sor számos formájú és méretű terméket képes feldolgozni a szalagszélesség és a hűtőalagút hosszának határain belül, feltéve, hogy a bevonat tömege, a szalagsebesség és az aljozás előtti beállítások a futtatások között módosulnak. A rendkívül változatos termékösszetételű létesítményeknek egy adott konfiguráció kiválasztása előtt meg kell erősíteni az átállási időt.
K5: Milyen hosszúnak kell lennie egy hűtőalagútnak?
Az alagúthosszra vonatkozó követelmények a szalagsebességtől és a bevonat célsúlyától függenek, mivel a vastagabb bevonatok és a gyorsabb szalagsebesség egyaránt megnöveli a csokoládé teljes megkötéséhez szükséges időt, mielőtt a termék elérné az adagolást. Ezt általában a szükséges tartózkodási idő és az adott vonal futószalagsebessége kombinációjából számítják ki.