

Hogyan fejlesszék a fejlett lerakó- és formázósorok az édességek gyártását
Ipari édességformázó rendszerek
A nagy mennyiségű édességgyártás abszolút pontosságot, hőszabályozást és mechanikai megbízhatóságot igényel. A modern ipari csokoládéfeldolgozás középpontjában olyan automatizált rendszerek állnak, amelyek a folyékony csokoládémasszát strukturált, temperált és tökéletesen adagolt végtermékekké alakítják. Akár szilárd tömböket, bonyolult töltött pralinéket, minicseppeket vagy cukorhéjas lencséket dolgoznak fel, a gyártólétesítményeknek speciális formázási konfigurációkat kell alkalmazniuk a napi több millió egység konzisztenciájának eléréséhez.
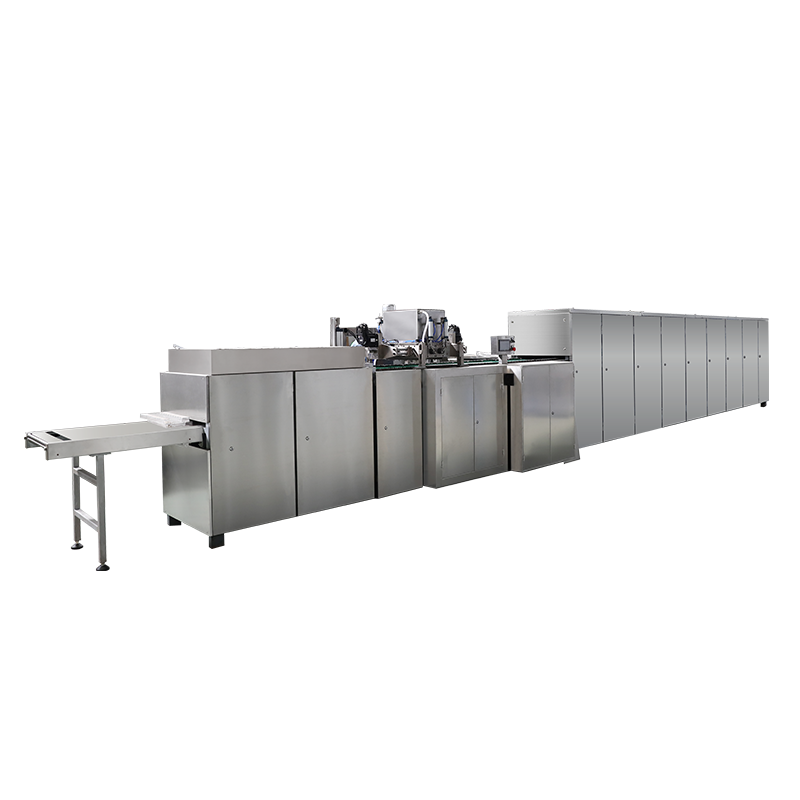
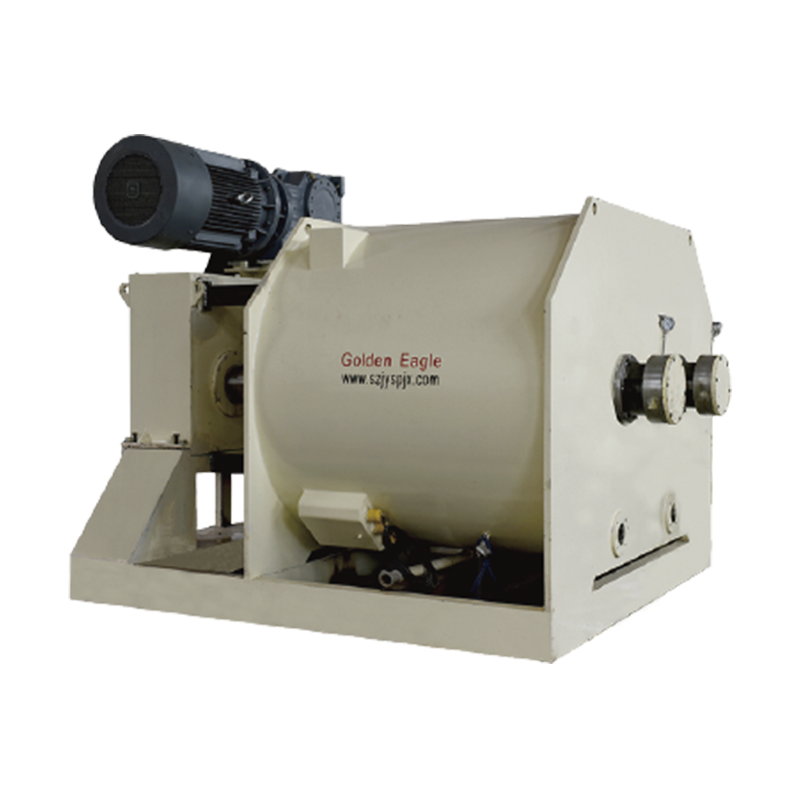
A kézi vagy félautomata szakaszos gyártásról a teljesen folyamatos működésre való áttérés magában foglalja a folyadékdinamika, a termodinamikai hűtés és a mechanikai szinkronizálás mélyreható megértését. A folyékony csokoládé nem newtoni folyadékként viselkedik, tixotróp tulajdonságokkal rendelkezik, amelyek állandó keverést, pontos hőmérséklet-tartományt és gondosan kiszámított nyírófeszültséget igényelnek a lerakódási folyamat során. A tömeghőmérséklet vagy a mechanikai nyomás kisebb ingadozása szerkezeti hibákhoz, rossz zsírvirágzási stabilitáshoz vagy inkonzisztens terméksúlyokhoz vezethet. E kockázatok mérséklése érdekében a modern cukrászüzemek teljesen integrált rendszereket valósítanak meg, mint pl q11 automata csokoládéformázó sor a változók stabilizálása a termelési életciklus során.
A Q11 automata csokoládéformázó sor mechanikája
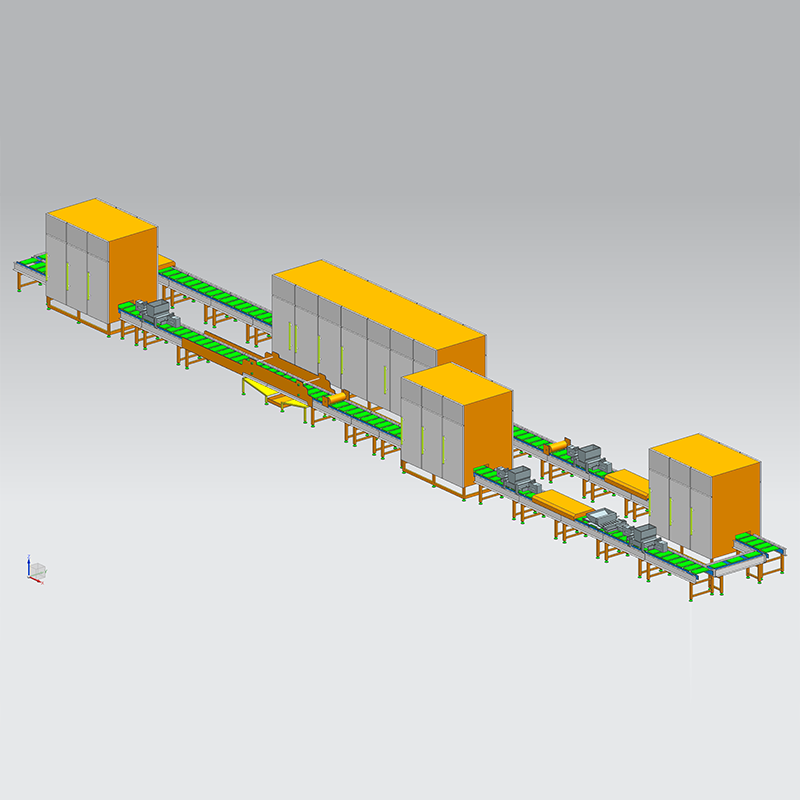
Az automatizált csokoládéformázó gép feldolgozási architektúrája egy folyamatos hurok körül forog, ahol a merev polikarbonát formák precíz termikus és mechanikai kezeléseken mennek keresztül. A polikarbonátot választották a modern cukrászati formák elsődleges anyagaként nagy ütésállósága, hőmérséklet-ingadozások alatti méretstabilitása és kiváló sima felületkezelése miatt, amely magas fényű fényt kölcsönöz a kész csokoládénak.
A többfunkciós csokoládégyártó gépen belüli folyamatsorozat több kritikus szakaszra osztható:
- Forma előmelegítés: Mielőtt bármilyen folyékony tömeg érintené a polikarbonát felületet, az üres formák infravörös vagy konvektív fűtőalagúton haladnak keresztül. Az öntőforma hőmérsékletének a temperált csokoládémasszához képest 1-2 fokon belüli (általában 29-31 Celsius-fok) közötti megemelése megakadályozza az idő előtti hősokkot, biztosítva az optimális lipidkristályosodást a határfelületen.
- Volumetrikus befizetés: Az előmelegített formák egy szervohajtású csokoládélerakó gép alatt haladnak előre. A lerakó precíziós dugattyúkkal kalibrált mennyiségű csokoládét szív ki egy köpennyel ellátott, fűtött garatból, és közvetlenül a formaüregekbe tolja.
- Mechanikus bontás: A hűtőalagútban történő megszilárdulás után a formákat megfordítják, és egy mechanikus menetfúró vagy pneumatikus hajlító mechanizmus engedi a tömör rudakat egy egészségügyi szállítószalagra csomagoláshoz.
Multi-Shot csokoládéberakási technológiák
A csokoládéformázó vonalon belüli fejlett konfigurációk többlövésű csokoládélerakó fejeket használnak. Ez lehetővé teszi különböző tömegek egyidejű vagy egymás utáni befecskendezését egyetlen üregbe. Például egy kétlövéses rendszer képes középre töltött praliné előállítására a tejcsokoládé külső héjának extrudálásával, miközben egyidejűleg folyékony praliné-, tejszín- vagy karamellmagot fecskendez be egy koncentrikus belső fúvóka-fúvóka-mechanizmuson keresztül. Ez a pontos koordináció megakadályozza, hogy a maganyag áttörje a külső héjat a megszilárdulási fázisban.
Ipari fröccsöntési konfigurációk műszaki előírásai
Az egységes termékátbocsátás és mechanikai szinkronizálás érdekében az ipari vonalak merev mechanikai és termodinamikai működési paramétereken belül működnek. Az alábbi táblázat felvázolja a csúcskapacitáson működő szilárd és többlövésű csokoládéformázó gépi eljárások mérnöki referenciaértékeit.
| Folyamat változó | Szilárd csokoládé tábla | Középre töltött praliné | Kétszínű befoglaló elem |
|---|---|---|---|
| Forma előmelegítési hőm | 28-30 Celsius fok | 29-31 Celsius-fok között | 28-29 Celsius fok között |
| Dugattyúciklus sebesség | 22-28 ütés percenként | 18-22 ütés percenként | 15-20 ütés percenként |
| Rezgés frekvencia | 45-50 Hertz | 35-40 Hertz | 40-45 Hertz |
| Hűtési alagút idő | 18-24 perc | 25-35 perc | 20-26 perc |
| Levegő sebesség | 4,5-6,0 méter másodpercenként | 3,5-4,5 méter másodpercenként | 4,0-5,0 méter másodpercenként |
A csokoládéchips-gyártás fizikája
Az ipari sütési és cukrászati műveletek nagymértékben támaszkodnak szabványosított csepp alakú alkatrészekre. Értékeléskor csokoládé chips sor Az alapkérdés gyakran az: hogyan készülnek a csokoládéforgácsok hatalmas méretekben anélkül, hogy feláldoznák a forma egységességét? A válasz egy ipari forgácscsepp-lerakó mechanikai hatásában rejlik, amely egy nagy sebességű hűtőalagút-integrációval együtt működik.

A gyártási folyamat teljesen megkerüli a polikarbonát öntőformákat, ehelyett közvetlenül egy élelmiszer-minőségű poliuretán vagy rozsdamentes acél szállítószalagra viszi fel a masszát. Ennek a folyamatnak az elsődleges komponense egy forgó csepplerakó vagy egy gyorsműködésű tűszelepekkel ellátott elosztólemez. A folyékony csokoládét a szalag teljes szélességén átívelő precíziós nyílások sorain nyomják át.
Hogyan készül a csokoládé chips: lépésről lépésre
- Tömegtakarmány- és nyomásstabilizálás: A temperált csokoládémasszát egy köpenyes elosztócsőbe pumpálják. A belső nyomásnak teljesen egyenletesnek kell maradnia az elosztó teljes szélességében, hogy a külső széleken lerakódott forgácsok tömege pontosan ugyanolyan legyen, mint a közepén.
- Cseppképződés: Ahogy a leválasztó fúvóka kinyílik, meghatározott mennyiségű csokoládé áramlik a mozgó szalagra. A csokoládémassza lefelé irányuló sebessége és a szalag vízszintes sebessége kölcsönhatásba lépve alakítja ki a chip alapátmérőjét.
- A csattanó akció: A csokoládégomb vagy -forgács jellegzetes csúcsos tetejének kialakításához a fúvókaszerelvény vagy a tűszelep élesen levágja az áramlást, miközben enyhe felfelé irányuló függőleges mozgást hajt végre, vagy gyors sűrített levegő impulzust használ. Ez elválasztja a folyékony tömeg farkát, lehetővé téve a felületi feszültségnek, hogy a tetejét egy pontba húzza, mielőtt a hűtőszalaghoz ütközne.
- Gyors konvektív hűtés: A heveder azonnal egy többzónás hűtőalagútba viszi a formált forgácssorokat. Mivel a chipek felület-térfogat aránya sokkal nagyobb, mint egy szabványos csokoládé tábláé, a hűtési profilt agresszíven kell kezelni, hogy rögzítse a kristályszerkezetet anélkül, hogy hőrepedést vagy nem temperált alapokat okozna.
Formázás és kalanderezés a csokoládébab gyártósorokon
A csokoládé lencse, bab vagy gömbök egyedi gyártási kihívást jelentenek háromdimenziós ívelt felületük miatt. Ellentétben a rúddal vagy forgácsokkal, amelyeknek lapos alsó oldala van, és nem támaszkodik a forma felületére vagy a szállítószalagra, a csokoládégombok és a bab alakú központok teljes szerkezeti elszigetelést igényelnek a formálás során. Ezt egy speciális szakember segítségével érik el csokoládébab gyártósor kettős görgős kalanderezési technológiával.
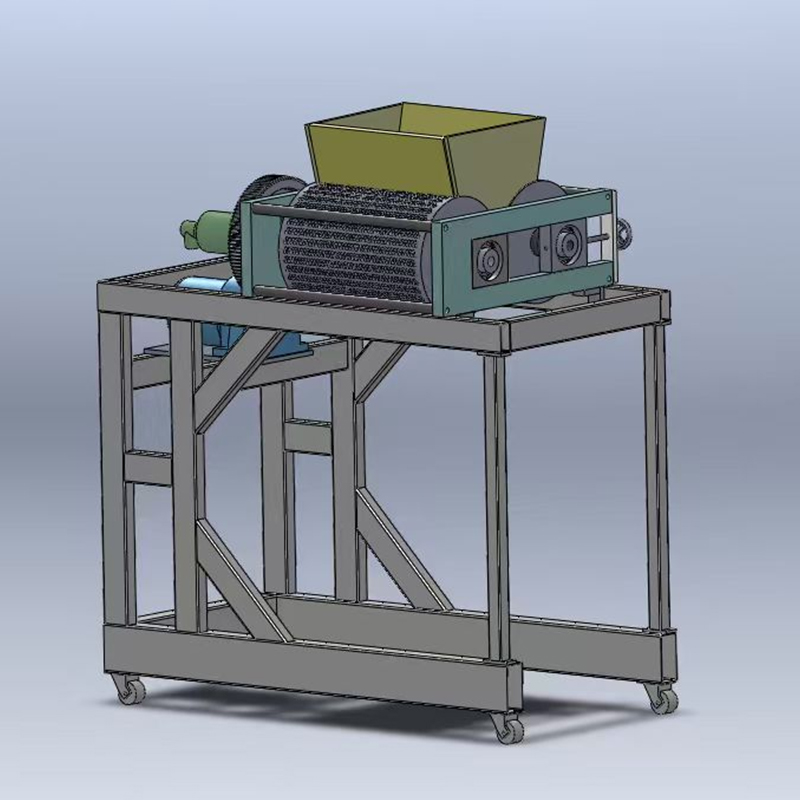
A folyamat két párhuzamos, egymással ellentétes forgó acélgörgőn múlik, amelyek belülről fagypont alatti hőmérsékletre vannak hűtve (gyakran -15 és -25 Celsius fok között). Ezeknek a görgőknek a felülete precíziós megmunkálású, hozzáillő félüregekkel. Amint folyékony, temperálatlan vagy részben temperált csokoládét adagolnak a két henger közötti rési pontba, a massza a hideg acélfelületekkel érintkezve azonnal megfagy.
A lehűtött hengerek a csokoládét egy folytonos szövedékké vagy lappá préselik össze, amely megszilárdult babközépekből áll, amelyeket vékony csokoládéréteg tart össze. Ezt a hideg, törékeny szalagot a görgők alsó oldaláról egy folyamatos hűtő szállítószalagra ürítik. A szállítószalag a szalagot egy stabilizációs alagúton szállítja, ahol a belső csokoládészerkezet a teljes magtérfogatban befejezi a keményedést.
Miután teljesen megszilárdult, a szövedék egy mechanikus bukódobba kerül. A dob forgó mozgása miatt a rideg villanószegélyek lerepednek és elválnak a megkeményedett magoktól. A leválasztott pelyheket egy szita alá gyűjtik, és visszavezetik egy olvasztótartályba teljes újrahasznosítás céljából, így biztosítva, hogy nulla nyersanyag-pazarlás. A sima, lekerekített csokoládébab-közép ezután készen áll a cukorbevonó részlegre való áthelyezésre, ahol több réteg szirupot és viaszfényezőt visznek fel a serpenyődobokban, hogy elérjék a végső, ropogós külső héjat.
Termodinamikai hűtés és kristálystabilizálás
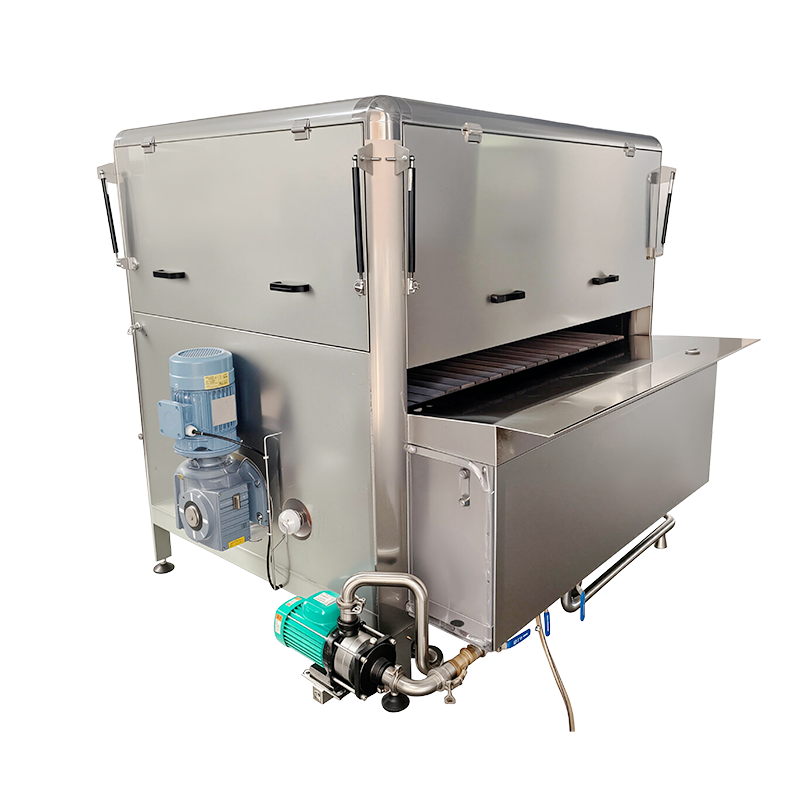
Bármely lerakó- vagy fröccsöntőgép teljesítményét közvetlenül korlátozzák az alsó hűtőalagút-integráció képességei. A csokoládé megszilárdulása nem pusztán a hőmérséklet csökkentésének folyamata; ez egy összetett kristályosodási folyamat. A kakaóvaj több polimorf gliceridből áll, amelyeket stabil V formájú kristályokba kell vezetni, hogy garantálják a szerkezeti keménységet, a tiszta pattanást és a zsírvirágzással szembeni hosszú távú ellenállást.
Az ipari hűtőalagutak külön működési zónákkal vannak kialakítva, hogy optimalizálják ezt a kristályos átmenetet:
- 1. zóna: Sugárzásos előhűtés: Ez a kezdeti zóna finoman csökkenti a belépő csokoládémassza hőmérsékletét durván 30 Celsius-fokról 24 Celsius-fokra sugárzó hűtőlemezek vagy kis sebességű légáramlatok segítségével. Ez a lassú kezdeti lépés megakadályozza az instabil IV formájú kristályok sokkképződését a csokoládétermék felső felületén.
- 2. zóna: Konvektív megszilárdulás: Ez az alagút leghidegebb része, ahol nagy sebességű, ellenáramú légáramlást használnak 11 és 14 Celsius fok közötti hőmérsékleten. Ez a szakasz gyorsan kivonja a stabilizáló kakaóvaj-lipidek által felszabaduló látens kristályosodási hőt.
- 3. zóna: Újrafűtés és kondicionálás: A nyitott csomagolóhelyiségbe való kilépés előtt a csokoládé áthalad egy végső kamrán, ahol a hőmérsékletet fokozatosan 16-18 Celsius-fokra emelik. Ezáltal a termék a gyártási padló környezeti harmatpontja fölé kerül, kiküszöbölve annak a veszélyét, hogy a csokoládé felületén vízkondenzáció képződjön, amely egyébként feloldja a felületi cukrokat és maradandó cukorvirágzási hibákat okoz.
Édességgyártás Gyakori kérdések
1. kérdés: Miért van szükség a polikarbonát formák pontos előmelegítésére a csokoládé felhordása előtt?
Ha a csokoládét hideg polikarbonát formákba helyezik, a folyékony massza azonnali hősokkot szenved. Ez a gyors lehűlés instabil lipidkristályok azonnali képződését okozza a felületen, ami tompa külső felületet, szerkezeti törékenységet és a tiszta formázás hiányát eredményezi. A temperált tömeg 1-2 fokos pontosságú előmelegítése biztosítja, hogy a stabil V-formájú kristályok egyenletesen képződjenek a teljes felületi határfelületen.
2. kérdés: Hogyan állítja be a csokoládé chips vonal a cseppek fizikai méretét?
A csokoládédarabkák kilogrammonkénti számát vagy fizikai méretét három különböző változó beállításával lehet szabályozni: a lerakó dugattyú térfogati löketének elmozdulását, az alatta lévő szállítószalag lineáris sebességét és a temperált csokoládémassza hőmérsékletfüggő viszkozitását. A csúcs alakjának finomabb beállításait a fúvókaleválasztó mechanizmus függőleges löketidőzítésének megváltoztatásával lehet megoldani.
3. kérdés: Egy szabványos automata formázósor futtathatja-e a diózárványokat tartalmazó csokoládékészítményeket?
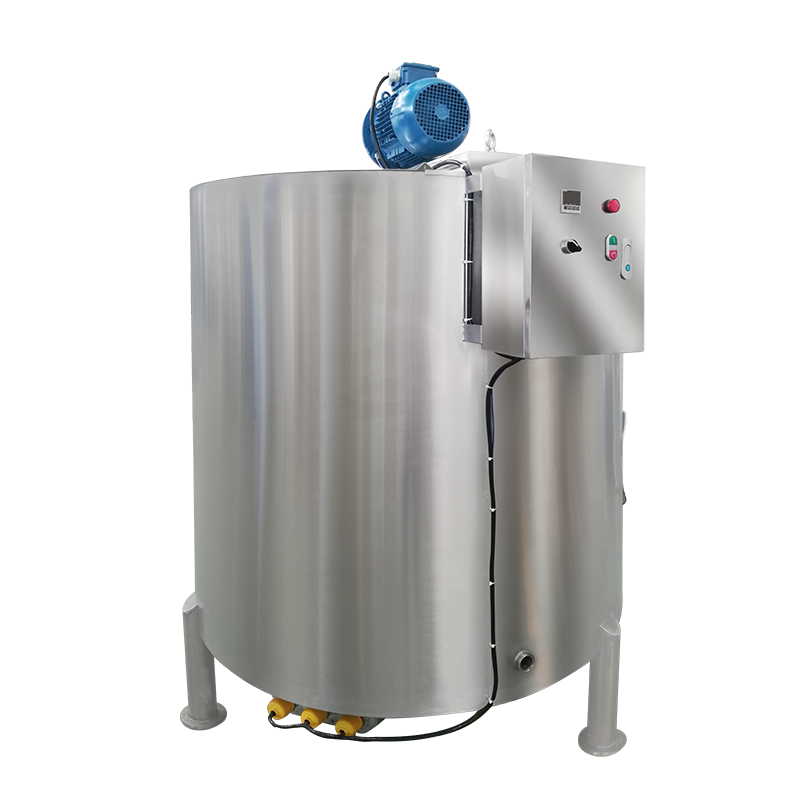
Igen, feltéve, hogy a lerakó egység speciális zárószelepekkel és forgó kormányszerkezettel van felszerelve. A zárványdarabokat pontosan fel kell vágni, és homogén keverékké kell keverni egy köpennyel ellátott keverőgaratban, mielőtt a lerakó elosztóba kerülnének, hogy megakadályozzák a mechanikai eltömődéseket a dugattyúkamrákban vagy a fúvókalapokon.
4. kérdés: Mi okozza a csokoládébab törését vagy megrepedését a hengeres kalanderezési szakaszban?
Repedés akkor következik be, ha a hűtött henger hőmérsékletét az üzemi előtolási sebességhez képest túl alacsonyra állítják, ami azt okozza, hogy a csokoládémassza túlságosan törékennyé válik, mielőtt a szövedékszerkezet teljesen kialakulna. Alternatív megoldásként a két, egymással ellentétes irányban forgó görgő egyező félüregeinek nem megfelelő összehangolása okozhatja, ami szerkezeti gyengeségeket okoz a központi villanási sík mentén.
5. kérdés: Miért kritikus a párátlanítás a hűtőalagutak légkondicionáló köreiben?
A párátlanító rendszerek 45 százalék alatt tartják a relatív páratartalmat a hűtőalagútban. Ha meleg, párás környezeti gyári levegő kerül a hűtőzónákba, a nedvesség lecsapódik a hideg termékfelületeken. Ez a kondenzáció feloldja a csokoládékészítményben lévő szacharózt, amely a nedvesség elpárolgása után fehér, porszerű kristályos maradékot hagy maga után, amelyet cukorvirágzásnak neveznek.