

Hogyan lehet egy automata csokoládébab gyártósorral hatékony és pontos nagyüzemi termelést elérni?
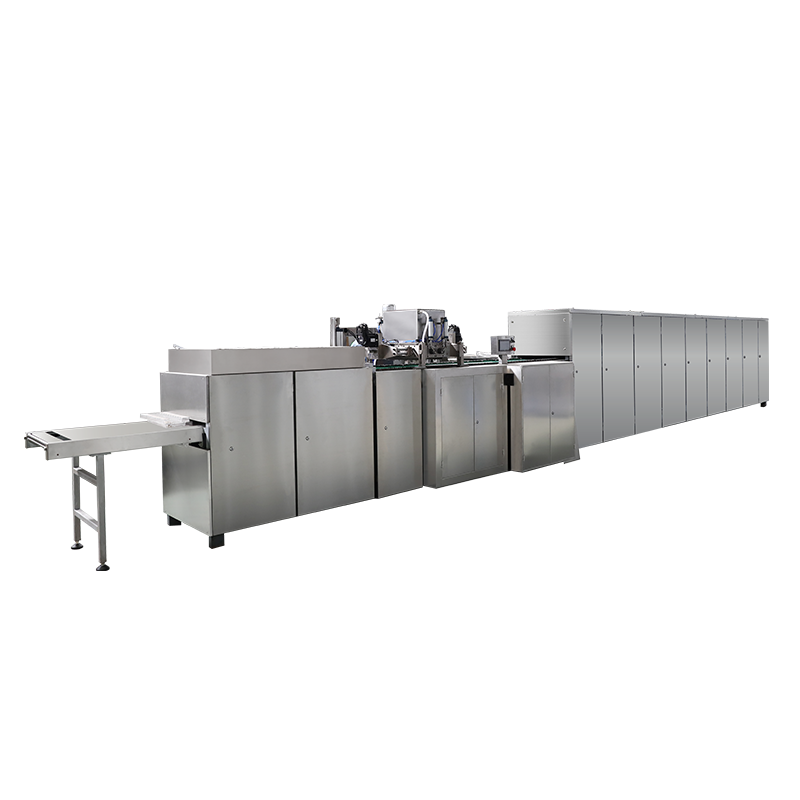
Ahogy a globális csokoládépiac folyamatosan bővül, a automatikus csokoládébab gyártósor kulcsává vált a hatékony és pontos nagyüzemi termelés elérésének. Ez a komplex gyártási lánc az alapanyagok gyártósorra kerülésétől a késztermékek kibocsátásáig számos alapvető komponenst és élvonalbeli technológiát lefed, és minden láncszem meghatározó szerepet játszik a végtermék minőségében és gyártási hatékonyságában.
1. Az automatikus csokoládébab gyártósor alapvető összetevői és működési elve
(I) Nyersanyag szállító és olvasztó rendszer
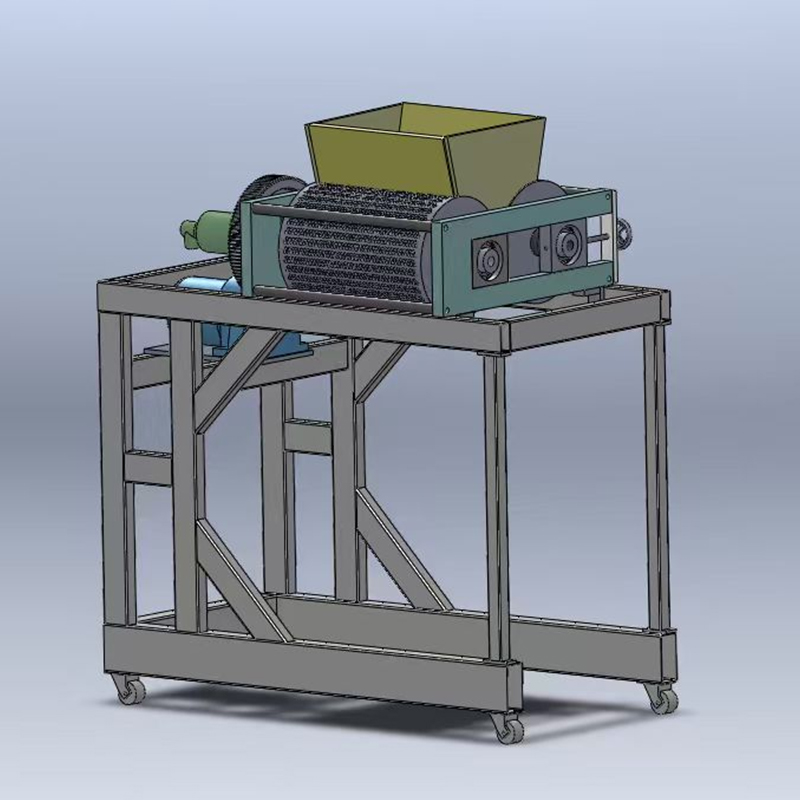
A nyersanyag szállító és olvasztó rendszer az automatikus csokoládébabgyártás kiindulópontja. Vállalja azt a fontos feladatot, hogy a szilárd csokoládé alapanyagokat feldolgozható folyadékká alakítsa. A rendszer általában nyersanyagtároló tartályokból, csigás szállítószalagokból, folyamatos olvasztó tartályokból és egyéb berendezésekből áll.
A nyersanyagtároló edények többnyire rozsdamentes acélból készülnek, amely jó tömítéssel és korrózióállósággal rendelkezik, és hatékonyan képes megvédeni a nyersanyagokat a nedvességtől, az oxidációtól és a szennyeződéstől. A szemetes általában anyagszint-érzékelővel van felszerelve, amely valós időben figyeli a nyersanyagtartalékokat. Ha a nyersanyag a beállított értéknél alacsonyabb, a rendszer automatikusan riasztást ad, hogy emlékeztesse a személyzetet az alapanyagok időben történő utánpótlására.
A szállítócsiga feladata a nyersanyagoknak a tárolótartályból az olvasztótartályba való továbbítása. A spirállapátot a motoron keresztül forog, így a nyersanyagok axiálisan mozognak a szállítócsőben. A szállítócsiga szállítási sebessége a gyártási igényeknek megfelelően állítható a stabil alapanyag-ellátás érdekében.
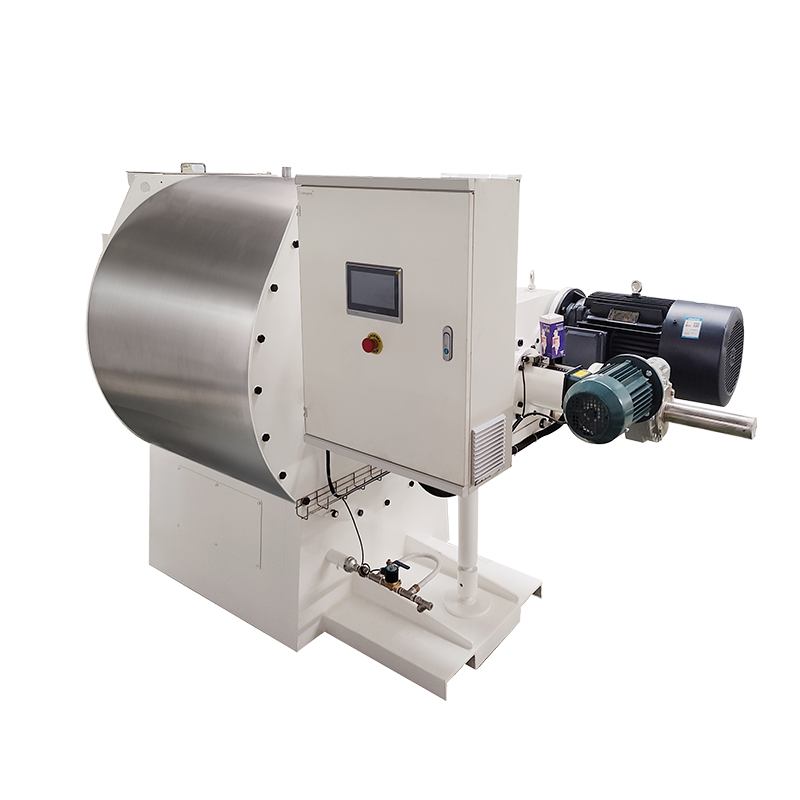
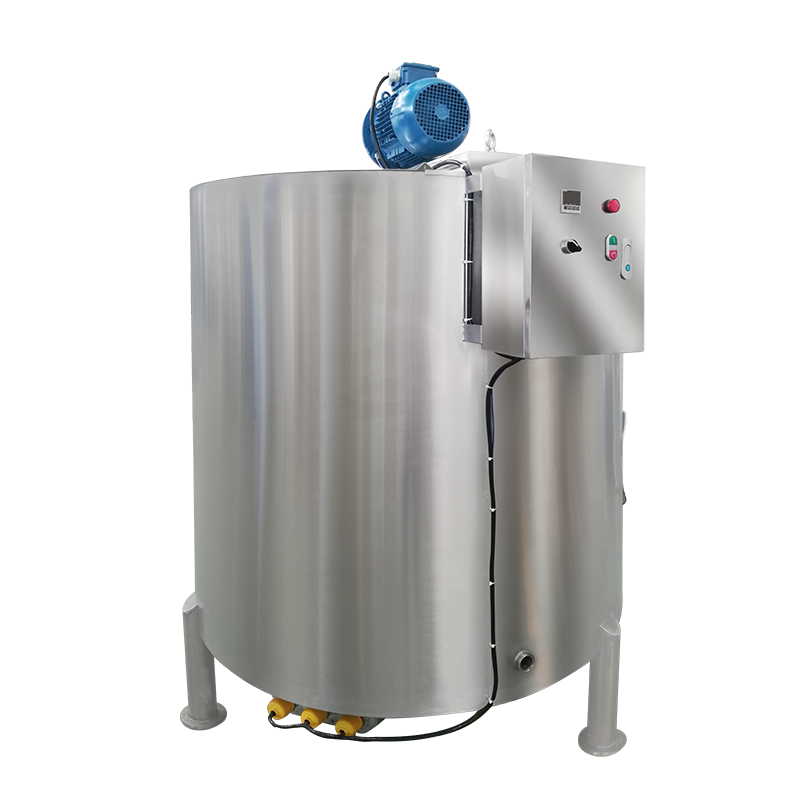
A folyamatos olvasztótartály a nyersanyag olvasztásának fő berendezése. A tartály burkolattal ellátott, és gőzzel vagy termálolajjal fűthető. A tartályba egy keverőberendezés van beépítve, amely biztosítja az alapanyagok egyenletes felmelegedését az olvasztási folyamat során, elkerülve a helyi túlmelegedést és a csokoládé minőségének romlását. Ezenkívül az olvasztótartály hőmérséklet-szabályozó rendszerrel is fel van szerelve, amely pontosan tudja szabályozni a csokoládé nyersanyag olvadáspontja feletti hőmérsékletet, általában 40-45 ℃ között, annak biztosítása érdekében, hogy a nyersanyagok teljesen megolvadjanak.
A megmunkálási folyamat során a szilárd csokoládé alapanyagok először a nyersanyagtároló edénybe kerülnek, majd a szállítócsigán keresztül a folyamatos olvasztó tartályba kerülnek. Az olvasztótartályban a nyersanyagok melegítés és keverés hatására fokozatosan folyadékká olvadnak. A hőmegőrzés bizonyos időtartama után a folyékony csokoládé a csővezetéken keresztül a következő gyártási lánchoz - a precíziós fröccsöntő modulhoz - kerül.
(II) Precíziós fröccsöntő modul
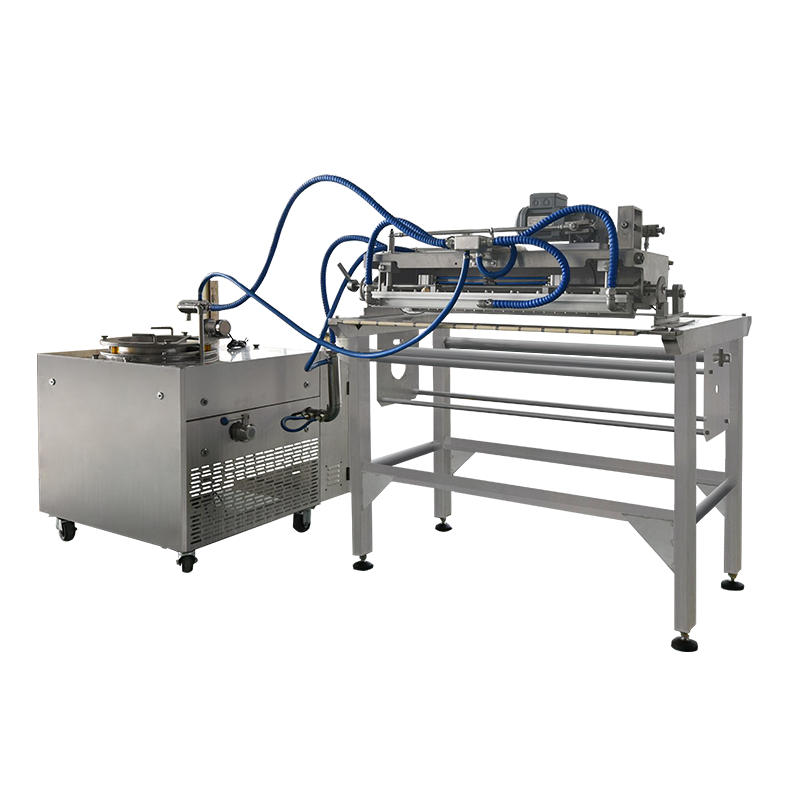
A precíziós fröccsöntő modul a kulcsfontosságú láncszem a csokoládébab formájának és minőségének meghatározásában. Ez a modul főleg öntőformákból, befecskendező szivattyúkból, pozicionáló mechanizmusokból és meghajtórendszerekből áll.
A forma a precíziós fröccsöntő modul központi eleme, és tervezési pontossága közvetlenül befolyásolja a csokoládébab alakját és méretét. A forma általában élelmiszer-minőségű rozsdamentes acélból vagy alumíniumötvözetből készül, és a felületet finoman polírozzák, hogy biztosítsák a csokoládébab felületi minőségét. Több csokoládébab alakú üreg van elosztva a formán, és az üreg mérete és alakja a termékkövetelményeknek megfelelően testreszabott.
A befecskendező szivattyú feladata a folyékony csokoládé pontos befecskendezése a formaüregbe. A gyakori befecskendező szivattyúk közé tartoznak a fogaskerekes szivattyúk és a dugattyús szivattyúk. A fogaskerék-szivattyúk egyszerű szerkezettel és stabil áramlással rendelkeznek, és alkalmasak közepes és alacsony viszkozitású folyékony csokoládé szállítására; A dugattyús szivattyúk nagyobb nyomással és pontossággal rendelkeznek, és mikromennyiségű, nagy pontosságú befecskendezést tudnak elérni, amely alkalmas csokoládébab előállítására, magas súlykövetelményekkel. A befecskendező szivattyú áramlása és nyomása pontosan beállítható a vezérlőrendszeren keresztül, így biztosítva, hogy az egyes üregekbe befecskendezett csokoládé mennyisége egyenletes legyen.
A pozicionáló mechanizmust és a meghajtórendszert a forma pontos pozicionálásának és gyors mozgásának eléréséhez használják. A pozicionáló mechanizmus nagy pontosságú lineáris vezetőket és golyóscsavarokat használ, hogy biztosítsa a forma pozíciópontosságát mozgás közben. A hajtásrendszer általában szervomotort használ a motor fordulatszámának és szögének szabályozására, hogy precíz indítást és leállítást, valamint a forma gyors átkapcsolását érje el, ezáltal javítva a gyártás hatékonyságát.
Munka közben a befecskendező szivattyú folyékony csokoládét fecskendez a formaüregbe a beállított áramlási sebességgel és nyomással, a pozicionáló mechanizmus és a meghajtórendszer pedig pontosan mozgatja a formát a fröccsöntési helyzetbe és a formázási helyzetbe, hogy befejezze a csokoládébab fröccsöntési folyamatát.
(III) Automatikus formázási és hűtési technológia
Az automatikus formázási és hűtési technológia fontos lépés annak biztosítására, hogy a csokoládébabot simán le lehessen választani a formából, és megőrizze stabil alakját. Ez a lépés főként a hűtőalagútból, az öntőforma-bontó mechanizmusból és a szállítóberendezésből áll.
- A hűtőalagút a csokoládébab hűtésének és formázásának fő berendezése. Az alagútban léghűtést vagy hideg levegő és hideg víz keverékét alkalmazzák a csokoládébab gyors, rövid időn belüli lehűtésére. A hűtőalagút általában több hőmérsékleti zónára van osztva, és az egyes hőmérsékleti zónák hőmérséklete és szélsebessége egymástól függetlenül állítható. Általánosságban elmondható, hogy miután a csokoládébab bejutott a hűtőalagútba, először a magas hőmérsékletű zónában (kb. 25-30 ℃) előhűtjük, hogy a felület kezdetben megszilárduljon, majd az alacsony hőmérsékletű zónába (kb. 15-20 ℃) kerül a mélyhűtéshez, hogy a belsejét teljesen megszilárdítsa. A hűtési idő a csokoládébab méretéhez és vastagságához igazodik, általában körülbelül 10-20 perc.
- A formából eltávolító mechanizmus feladata a kihűlt és formázott csokoládébab eltávolítása a formából. A gyakori formától mentesítő mechanizmusok közé tartozik a kilökős és a flip típusú. A kilökő típusú formától eltávolító mechanizmus egy tolórudat állít a forma aljára. Amikor a forma eléri a formázási helyzetet, a tolórúd felfelé tolódik, hogy kinyomja a csokoládébabot a forma üregéből; a flip formáló mechanizmus egy bizonyos szögben megfordítja a formát, hogy a gravitáció hatására a csokoládébab eltávolítható legyen a formából. Az öntőforma-leválasztó mechanizmust pneumatikus henger vagy hidraulikus henger hajtja meg. A formázási erőt és sebességet a vezérlőrendszer pontosan szabályozza, hogy a csokoládébab ne sérüljön meg a formázás során.
- A szállítóberendezés a csokoládébabot a formából való kivonás után a következő csomagolási folyamatba továbbítja. A szállítóeszköz általában szalagos szállítószalagot vagy láncos szállítószalagot használ, és a felületet élelmiszer-minőségű anyaggal kezelik, hogy biztosítsák, hogy a csokoládébab ne szennyeződjön a szállítási folyamat során. A szállítási sebesség a gyártási ritmusnak megfelelően állítható a gyártósor folyamatos és stabil működése érdekében.
2. A legfontosabb technológiai innovációk elemzése
(I) A hőmérséklet-szabályozás pontosságának hatása a csokoládé kristályosodására
A csokoládé kristályosodási folyamata rendkívül érzékeny a hőmérsékletre, és a hőmérséklet-szabályozás pontossága közvetlenül befolyásolja a csokoládé minőségét és ízét. A csokoládé gyártási folyamatában a megfelelő kristályosítással a csokoládé fényes, ropogós és ízű lesz, míg a nem megfelelő kristályosítás olyan problémákat okoz, mint a csokoládé felületének fehéredése és a textúra lágyulása.
Az automatikus csokoládébab gyártósor nagy pontosságú hőmérséklet-érzékelőket és fejlett hőmérséklet-szabályozási algoritmusokat használ a gyártási folyamat minden egyes elemének hőmérsékletének pontos szabályozására. A hőmérséklet-érzékelők általában hőelemeket vagy hőellenállásokat használnak, amelyek jellemzői a gyors reagálási sebesség és a nagy mérési pontosság. Valós időben tudják nyomon követni a csokoládé alapanyagok legfontosabb paramétereit, mint az olvadáspont, a befecskendezési hőmérséklet, a hűtési hőmérséklet stb.
A hőmérséklet-szabályozási algoritmus olyan fejlett szabályozási stratégiákat használ, mint a PID (arányos-integrál-differenciál) szabályozás vagy a fuzzy szabályozás. A PID-vezérlés automatikusan beállíthatja a fűtő- vagy hűtőberendezés kimeneti teljesítményét a hőmérséklet-eltérésnek megfelelően, így a hőmérséklet gyorsan stabilizálódhat a beállított érték közelében; A fuzzy szabályozás jobban kezeli a nemlineáris és időben változó hőmérséklet-szabályozási problémákat, és javítja a hőmérséklet-szabályozó rendszer alkalmazkodóképességét és stabilitását.
A tényleges gyártás során például a csokoládébab hűtési folyamatában a hűtőalagútban minden hőmérsékleti zóna hőmérsékletét pontosan szabályozzák, hogy a csokoládébab megfelelő hőmérsékleti gradiens mellett kristályosodhasson, ezáltal finom és egyenletes kristályszerkezet alakuljon ki, jó minőséget és ízt biztosítva a csokoládénak.
(II) Formaszinkronizációs rendszer mechanikai tervezése
Az automata csokoládébab gyártósor hatékony működésének kulcsa a formák szinkronizációs rendszere. A rendszernek biztosítania kell, hogy az öntőforma pontosan és szinkronban mozogjon minden egyes láncszemben, mint például a befecskendezés, a hűtés és az öntőforma eltávolítása, hogy elkerülje az olyan problémákat, mint a szivárgás és az elmozdulás.
Az öntőforma szinkronizáló rendszer mechanikai kialakítása főként az átviteli mechanizmust, a pozicionáló mechanizmust és a szinkronizáló eszközt tartalmazza. Az átviteli mechanizmus általában lánchajtást vagy szinkron szíjhajtást alkalmaz, amelynek jellemzői a sima átvitel és az alacsony zajszint. A lánchajtás alkalmas nagy terhelésű alkalmakra, és biztosítja a forma stabilitását nagy sebességű működés során; A szinkron szíjhajtás előnye a nagy átviteli pontosság, és nincs szükség kenésre, és alkalmas nagy pontosságú formaszinkronizáló rendszerekhez.
A pozicionáló mechanizmus nagy pontosságú lineáris vezetőket, golyóscsavarokat és pozicionáló csapokat használ a forma pontos pozicionálása érdekében. A lineáris vezetők és golyós csavarok lineáris mozgást biztosítanak a forma számára, biztosítva a forma pontosságát és stabilitását mozgás közben; a pozicionáló csapok pontosan pozícionálják az öntőformát, amikor az eléri a megadott pozíciót, biztosítva a forma pontos pozicionálását.
A szinkronvezérlő eszköz PLC-t (programozható logikai vezérlőt) vagy mozgásvezérlőt használ, hogy programírással precíz vezérlést és szinkron koordinációt érjen el az egyes formázási műveletek során. A szinkronvezérlő eszköz automatikusan be tudja állítani az öntőforma mozgási paramétereit a gyártósor működési sebességének és gyártási ritmusának megfelelően, hogy biztosítsa az öntőforma műveleteinek pontos szinkronizálását az egyes kapcsolatokban.
(III) Terméksúly-konzisztencia ellenőrzési terv
A termék súlyának konzisztenciája az egyik fontos mutató az automata csokoládébab gyártósor gyártási minőségének mérésére. A termék tömegének konzisztenciájának elérése érdekében a gyártósor számos szabályozási rendszert alkalmaz.
A befecskendező szivattyú áramlásának és nyomásának pontos szabályozásával biztosítható, hogy az egyes üregekbe befecskendezett csokoládémennyiség egyenletes legyen. A befecskendező szivattyú áramlása és nyomása pontosan beállítható a csokoládébab súlyigényének megfelelően, a befecskendezési folyamat pedig valós időben nyomon követhető és visszacsatolható nyomásérzékelők és áramlásérzékelők segítségével. Ha eltérést észlel a befecskendezési mennyiségben, a vezérlőrendszer automatikusan beállítja a befecskendező szivattyú paramétereit, hogy visszaállítsa a befecskendezési mennyiséget a beállított értékre.
A megtermelt csokoládébab valós idejű mérésére és tesztelésére online mérő- és vizsgálóberendezést használnak. Az online mérő- és vizsgálóberendezések általában nagy pontosságú súlymérő szenzorokat és gyors adatfeldolgozó rendszereket használnak, amelyek rövid időn belül nagy számú csokoládébabot képesek lemérni és tesztelni. Ha azt észleli, hogy a csokoládébab súlya meghaladja a megengedett hibatartományt, a rendszer automatikusan eltávolítja a minősíthetetlen termékeket, és beállítja a befecskendező szivattyút és az egyéb kapcsolódó berendezéseket, hogy biztosítsa a következő termékek tömegének konzisztenciáját.
Az öntőforma-különbségek és a folyamatok ingadozása által okozott inkonzisztens terméktömeg problémája a formatervezési és gyártási folyamatok optimalizálásával is csökkenthető. Például a formaüreg pontosan megmunkálható és polírozható, hogy biztosítsa az üreg méretének és alakjának állandóságát; a csokoládé alapanyagok hőmérséklete, viszkozitása és egyéb paraméterei ésszerűen szabályozhatók az injektálási folyamat stabilitásának biztosítása érdekében.
3. Gyártósor-hatékonyság-optimalizáló megoldás
(I) Az egységnyi időre jutó termelési kapacitás számítási modellje
Az egységnyi idő kapacitás számítási modell fontos eszköz az automata csokoládébab gyártósor termelési hatékonyságának értékeléséhez. A modell a gyártósor egyes láncszemeinek termelési kapacitásának és termelési ritmusának átfogó figyelembevételével kiszámítja, hogy a gyártósor hány darab csokoládébabot képes egységnyi idő alatt előállítani.
Az egységnyi időre eső termelési kapacitás kiszámításának képlete: Termelési kapacitás = 60 / Termelési ciklus × Csokoládébab üregenkénti száma × Formák száma. A gyártási ciklus a csokoládébab teljes tételének előállításához szükséges időt jelenti, beleértve az egyes láncszemek teljes idejét, például a nyersanyag szállítási és olvasztási idejét, a fröccsöntési időt, a hűtési időt, a formából való kivonási időt stb. Az üregenkénti csokoládébabok számát és a formák számát a forma tervezési paraméterei szerint határozzák meg.
A tényleges gyártás során a gyártósor egyes láncszemeinek idejét pontosan mérve és elemezve kideríthetjük a gyártási ritmust befolyásoló szűk keresztmetszeteket, és ennek megfelelő optimalizálási intézkedéseket tehetünk, mint például a berendezések működési sebességének növelése, a gyártási folyamatok optimalizálása, a berendezés meghibásodási idejének csökkentése, ezáltal a gyártósor egységnyi időkapacitása növelése.
(II) Berendezés összekapcsolása és ütemillesztése
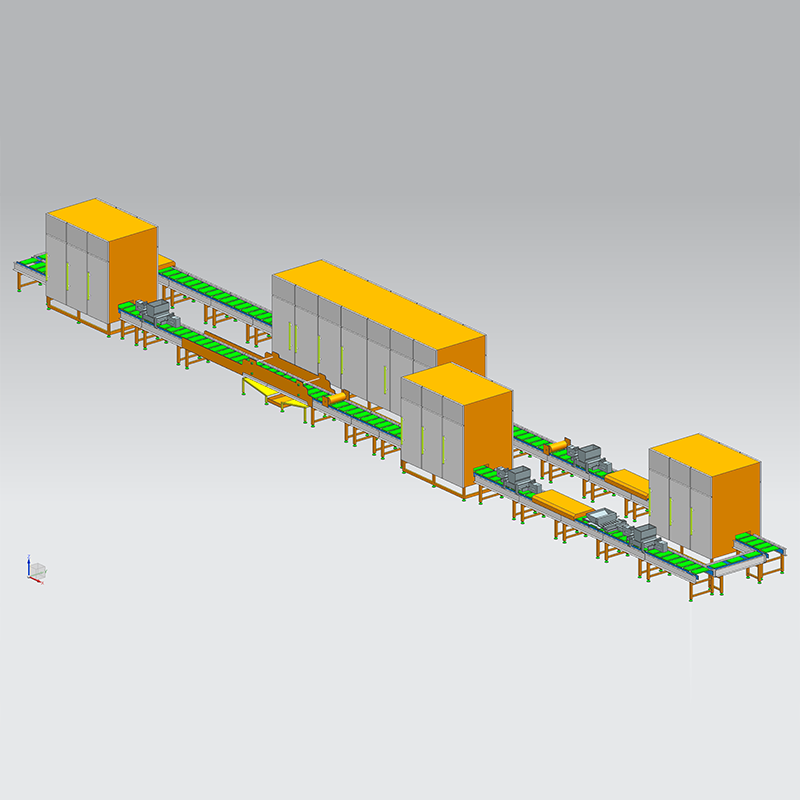
A berendezések összekapcsolása és a ritmusillesztés a kulcsa az automatikus csokoládébab gyártósor hatékony és stabil működésének. A gyártósor különféle berendezéseinek, mint például a nyersanyag-szállító és olvasztó rendszer, a precíziós fröccsöntő modul, az automatikus formázási és hűtési technológia stb., Koordinálniuk kell egymással, és egy bizonyos gyártási ritmus szerint kell működniük.
A berendezések összekapcsolása és ütemezése érdekében a gyártósor PLC-t vagy ipari automatizálási vezérlőrendszert használ. A rendszer valós időben figyeli és ellenőrzi az egyes eszközök működési állapotát a jelátvitel és az eszközök közötti együttműködés érdekében. Például, amikor a nyersanyag-szállító és olvasztó rendszer befejezi a nyersanyagok olvasztását, jelet küld a precíziós fröccsöntő modulnak, hogy értesítse, hogy készüljön fel a folyékony csokoládé fogadására; Miután a precíziós fröccsöntő modul befejezte a fröccsöntést, jelet küld az automatikus formázási és hűtési technológiának, hogy elindítsa a hűtési és formázási eljárásokat.
Ugyanakkor a vezérlőrendszer automatikusan beállítja az egyes eszközök működési paramétereit a gyártósor tényleges működésének megfelelően, hogy a gyártási ritmus stabil maradjon. Ha egy eszköz meghibásodik vagy lelassul, a vezérlőrendszer automatikusan beállítja a többi eszköz működési sebességét, hogy biztosítsa a gyártósor általános működési hatékonyságát.
(III) Általános hibajelző mechanizmus
A közös hibajelző mechanizmus fontos eszköz az automatikus csokoládébab gyártósor megbízhatóságának és stabilitásának javítására. Ez a mechanizmus a berendezés üzemi paramétereinek valós idejű monitorozásával és elemzésével előre észleli a lehetséges berendezések meghibásodásait, és időben figyelmeztető jelzéseket ad ki, hogy a személyzet megfelelő intézkedéseket tudjon tenni azok kezelésére és elkerülje a meghibásodások előfordulását és továbbterjedését.
A gyakori hibajelző mechanizmusok főként az érzékelő-felügyeletet, az adatelemzést és a figyelmeztető rendszert foglalják magukban. Az érzékelő felügyeleti rész valós időben gyűjti a berendezés működési paramétereit azáltal, hogy a berendezés kulcsfontosságú részeire különféle érzékelőket telepít, mint például hőmérsékletérzékelők, nyomásérzékelők, rezgésérzékelők, áramérzékelők stb.
Az adatelemzési rész adatbányászatot, gépi tanulást és egyéb technológiákat használ a nagy mennyiségű gyűjtött adat elemzéséhez és feldolgozásához. A berendezés működési állapotmodelljének és hiba-előrejelzési modelljének felállításával a berendezés működési paramétereinek változási trendjét elemzik annak megállapítására, hogy a berendezésnek vannak-e rejtett hibái. Például, ha a berendezés rezgési értéke hirtelen megemelkedik, vagy a hőmérséklet tovább emelkedik, az adatelemző rendszer megállapítja, hogy a berendezés mechanikai meghibásodása vagy túlmelegedési problémája lehet, és figyelmeztető jelzést ad ki.
A korai figyelmeztető rendszer hang- és fényriasztásokon, SMS-értesítéseken, e-mailes emlékeztetőkön stb. keresztül azonnal továbbítja a hibajelző információkat a személyzetnek. A korai figyelmeztető információ kézhezvétele után a személyzet azonnal megvizsgálhatja és megjavíthatja a berendezést, hogy elkerülje a hibák előfordulását és kiterjedését, valamint biztosítsa a gyártósor normál működését.
4. Iparági szabványok és a minőség-ellenőrzés kulcspontjai
(I) Az élelmiszer-minőségű anyagok megfelelőségi követelményei
A csokoládébab automatikus gyártósorában használt összes anyagnak meg kell felelnie az élelmiszer-minőségű szabványoknak a csokoládétermékek biztonságának és higiéniájának biztosítása érdekében. Az élelmiszer-minőségű anyagoknak jó kémiai stabilitással kell rendelkezniük, nem mérgezőnek és ártalmatlannak kell lenniük, és nem léphetnek kémiai reakcióba a csokoládé alapanyagokkal.
A gyártósoron található berendezéstestek, csővezetékek, formák és egyéb alkatrészek általában 304-es vagy 316-os rozsdamentes acélból készülnek, amelyek jó korrózióállósággal és higiéniai tulajdonságokkal rendelkeznek, és hatékonyan megakadályozzák a berendezés rozsdásodását és a csokoládétermékek szennyeződését. A csokoládé alapanyagokkal közvetlenül érintkező tömítések, tömítések és egyéb alkatrészek élelmiszer-minőségű gumiból vagy szilikonból készülnek, amelyek jó rugalmassággal és tömítő tulajdonságokkal rendelkeznek, és megfelelnek az élelmiszer-higiéniai és biztonsági előírásoknak.
Ezen túlmenően a gyártósor tervezése és gyártása során be kell tartani a vonatkozó élelmiszer-előállító berendezések biztonsági szabványait és higiéniai előírásokat, mint például az ISO 22000 élelmiszerbiztonsági irányítási rendszer, a HACCP (Hazard Analysis and Critical Control Point) rendszer stb., hogy a gyártósor tervezése és gyártása megfeleljen az élelmiszerbiztonsági követelményeknek.
(II) Termék felületi minőségének ellenőrzése
A termék felületi minősége az egyik fontos mutató a csokoládébab minőségének mérésére, amely közvetlenül befolyásolja a fogyasztók vizuális élményét és vásárlási kedvét. A csokoládébab felületi minőségének biztosítása érdekében ellenőrizni kell a formatervezést, az alapanyag minőségét, a gyártási folyamatot és egyéb szempontokat.
- A formatervezés szempontjából a forma felületét finoman csiszolni kell, hogy csökkentsük a felületi érdesség mértékét, hogy a csokoládébab a formázás után is sima felületet tudjon tartani. A formaüreg alakját és méretét is pontosan meg kell tervezni, hogy elkerüljük az olyan hibákat, mint az éles sarkok és a sorja, hogy elkerüljük a csokoládébab felületi hibáit a formázási folyamat során.
- Az alapanyagok minőségét tekintve kiváló minőségű csokoládé alapanyagokat választunk, hogy biztosítsuk az alapanyagok tisztaságát és stabilitását. A nyersanyagokban lévő szennyeződések és részecskék befolyásolják a csokoládébab felületi minőségét, ezért az alapanyagokat szigorúan át kell vizsgálni és ellenőrizni kell.
- A gyártástechnológiát tekintve a csokoládé alapanyagok hőmérsékletét, viszkozitását és injektálási sebességét megfelelően ellenőrizni kell. A túl magas vagy túl alacsony hőmérséklet, túl magas vagy túl alacsony viszkozitás, túl gyors vagy túl lassú befecskendezési sebesség stb. hibákat, például buborékokat és folyási nyomokat okoz a csokoládébab felületén. A gyártási folyamat paramétereinek optimalizálásával biztosítható, hogy a csokoládébab sima felületet tudjon kialakítani a fröccsöntési és hűtési folyamat során.
(III) Konfigurációs ajánlások automatizált tesztelőrendszerekhez
Az automata érzékelő rendszer fontos garanciát jelent az automata csokoládébab gyártósoron lévő termékek minőségére. A rendszer automatikusan észleli és szűri a csokoládébab súlyát, méretét, megjelenését, szennyeződéseit és egyéb minőségi mutatóit a termék minőségének és a termelés hatékonyságának javítása érdekében.
Az automatizált ellenőrző rendszer főként vizuális ellenőrző berendezéseket, mérlegellenőrző berendezéseket és fémérzékelő berendezéseket foglal magában.
- A vizuális ellenőrző berendezés nagyfelbontású kamerákat és képfeldolgozó technológiát használ a csokoládébab megjelenésének valós idejű ellenőrzésére, a felületi hibák, például foltok, buborékok, repedések azonosítására, valamint a minősíthetetlen termékek automatikus eltávolítására.
- Mint fentebb említettük, a mérő- és vizsgálóberendezések pontosan meg tudják mérni a csokoládébab súlyát, és visszautasítják azokat a termékeket, amelyek nem felelnek meg a súlykövetelményeknek.
- Fémérzékelő berendezéssel állapítják meg, hogy vannak-e fémszennyeződések a csokoládébabban, megakadályozzák a fém idegen tárgyak termékbe keveredését, és biztosítják a termék biztonságát.
Az automatizált vizsgálórendszer konfigurálásakor a gyártósor gyártási kapacitása és termékminőségi követelményei alapján ésszerűen kell kiválasztani a vizsgálóberendezések modelljét és mennyiségét. Szükséges továbbá az automatizált tesztelési rendszer és a gyártósor vezérlőrendszerének integrálása a vizsgálati adatok valós idejű továbbítása és feldolgozása érdekében, hogy a gyártási folyamat paramétereit időben kiigazítsák és biztosítsák a termékminőség stabilitását.
Az automatikus csokoládébab gyártósor hatékony és pontos nagyüzemi termelést érhet el az ésszerű alapelem-tervezés, a fejlett kulcsfontosságú technológiai innováció, a tudományos hatékonyság optimalizálási terv, valamint a szigorú ipari szabványok és minőség-ellenőrzés révén. A tudomány és a technológia folyamatos fejlődésével, valamint a piaci kereslet folyamatos változásával az automatikus csokoládébab gyártósor folytatja a technológia korszerűsítését és innovációját, hogy megfeleljen a csokoládéipar növekvő termelési igényeinek és minőségi követelményeinek.